


Genel
Aerospace Mastarları Savunma Sanayinde Neden Önemlidir?
- Aerospace Mastarları Nedir?
- Savunma Sanayinde Aerospace Mastarları Neden Kritiktir?
- Aerospace Mastar Türleri ve Kontrol Ettikleri Özellikler
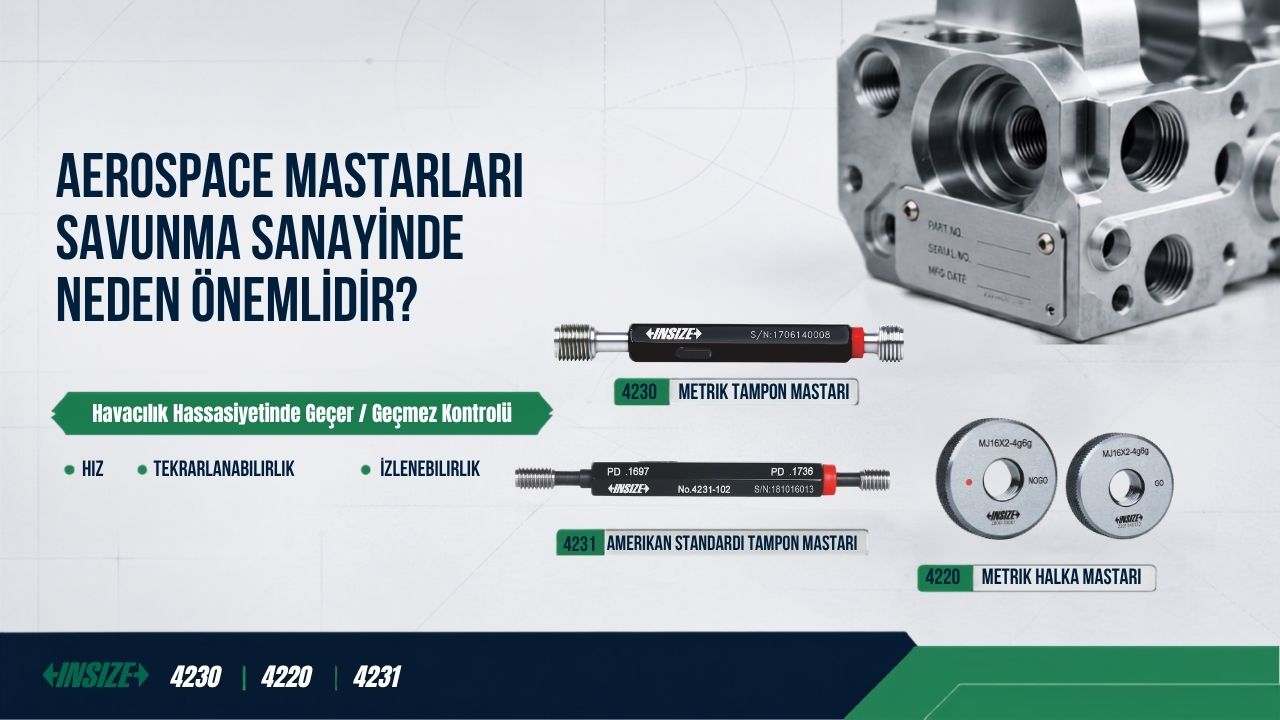
- INSIZE 4220, 4230 ve 4231 Aerospace Mastarları
- INSIZE 4220 Metrik Diş Halka Mastarı Ne İçin Kullanılır?
- INSIZE 4230 Metrik Diş Tampon Mastarı Ne İçin Kullanılır?
- INSIZE 4231 Amerikan Standardı Aerospace Tampon Mastarı Ne İçin Kullanılır?
- Savunma Sanayinde Aerospace Mastarlarının 9 Kritik Kullanım Alanı
- 1. Hassas delik ve burç yuvalarının kontrolü
- 2. Mil, pim ve şaft dış çaplarının doğrulanması
- 3. İç ve dış vida dişlerinin kontrolü
- 4. Aktarma organları ve spline geometrileri
- 5. Hidrolik ve pnömatik bloklardaki bağlantılar
- 6. Gövde, braket ve delik desenleri
- 7. Kaplama veya ısıl işlem sonrası boyut kontrolü
- 8. Giriş kalite ve tedarikçi doğrulaması
- 9. Final montaj öncesi yüzde 100 kontrol
- Aerospace Mastarlarında GO NO-GO Kontrol Mantığı
- Savunma Sanayinde Mastar Standartları ve Kalite Sistemi
- Aerospace Mastarı Seçerken Hangi Bilgiler Gereklidir?
- Kalibrasyon, İzlenebilirlik ve Kullanım Ömrü
- Aerospace Mastarlarının Doğru Kullanımı İçin 8 Saha Kuralı
- Aerospace Mastarı mı, CMM Ölçümü mü Kullanılmalı?
- İlk Numune ve Seri Üretimde Mastar Kullanımı
- Aerospace Mastarları İçin Teklif ve Sipariş Kontrol Listesi
- Aerospace Mastarı Kullanırken Yapılan 10 Yaygın Hata
- Aerospace Mastarları Hakkında Sık Sorulan Sorular
- Aerospace mastarları savunma sanayinde hangi parçalar için kullanılabilir?
- Aerospace mastarı ölçü değerini gösterir mi?
- INSIZE 4220, 4230 ve 4231 arasındaki fark nedir?
- INSIZE 4220 ile 4230 birlikte kullanılabilir mi?
- INSIZE 4231 hangi uygulamalar için seçilir?
- GO tarafı tamamen geçmeli mi?
- NO-GO tarafı parçaya hiç girmemeli mi?
- Aerospace mastarları AS9100 veya 9100 uyumluluğu sağlar mı?
- Kalibrasyon sertifikası mutlaka gerekli midir?
- Aerospace mastarlarının kalibrasyon süresi ne olmalıdır?
- Mastar kontrolü CMM raporunun yerine geçer mi?
- Kaplama sonrası aynı mastar kullanılabilir mi?
- Özel Aerospace mastarı siparişinde teknik resim yeterli midir?
- Doğru Mastar ile Kontrol Edilebilir Savunma Üretimi
Aerospace Mastarları: INSIZE 4220, 4230 ve 4231 Rehberi
Aerospace mastarları, havacılık, uzay ve savunma sanayisindeki kritik vida dişlerinin tanımlanmış kabul sınırları içinde olup olmadığını hızlı ve tekrarlanabilir biçimde kontrol etmek için kullanılan GO NO-GO kalite kontrol ekipmanlarıdır. INSIZE 4220 metrik aerospace dış dişler için halka mastar, INSIZE 4230 metrik aerospace iç dişler için tampon mastar, INSIZE 4231 ise Amerikan standardı aerospace iç dişler için tampon mastar çözümüdür. Seri üretimde her parçanın koordinat ölçüm cihazına taşınması her zaman verimli olmadığından, doğru seçilmiş ve kalibrasyonu geçerli bir mastar üretim hattında kısa sürede kabul veya ret kararı oluşturabilir. Küçük bir diş sapması; montaj zorluğu, bağlantı ön yükünde değişim, sızdırmazlık kaybı, titreşim, erken aşınma veya sistem performansında düşüşe neden olabilir. Bu nedenle Aerospace mastarları; teknik resim, diş profili, tolerans sınıfı, kontrol planı, izlenebilirlik ve operatör talimatıyla birlikte değerlendirilmelidir. Ürün kodu seçilmeden önce iç veya dış diş, metrik veya Amerikan standardı, nominal ölçü, adım ya da TPI, tolerans sınıfı, kaplama durumu ve sertifika beklentisi açıkça tanımlanmalıdır.
Aerospace Mastarları Nedir?
Mastar, bir parçanın belirli bir boyut veya geometrik şartı karşılayıp karşılamadığını karşılaştırmalı olarak kontrol eden ölçüm ekipmanıdır. Kumpas, mikrometre veya CMM çoğunlukla sayısal sonuç verirken limit mastarı genellikle uygun veya uygun değil kararı üretir. Bu yönüyle Aerospace mastarları, yüksek adetli üretimde kritik dişlerin sık kontrol edilmesi gereken proseslerde hız ve yöntem birliği sağlar. “Aerospace” ifadesi tek başına bir marka veya teknik uygunluk kanıtı değildir; ürünün diş profili, tolerans sınıfı, standardı, malzemesi, sertifika kapsamı ve sipariş kodu teknik resimle birlikte doğrulanmalıdır. INSIZE 4220, 4230 ve 4231 serileri vida dişlerinin işlevsel limit kontrolüne yöneliktir; delik çapı, konum, form veya yüzey pürüzlülüğü gibi diğer özellikler için ayrıca uygun ölçüm yöntemi gerekir. Aerospace mastarları gerçek ölçü değerini göstermez. En güçlü kalite planı, hızlı GO NO-GO kontrolünü belirli aralıklarla yapılan sayısal ölçüm ve proses yeterlilik analiziyle birlikte kullanır.Savunma Sanayinde Aerospace Mastarları Neden Kritiktir?
Savunma sanayi parçaları çoğu zaman dar toleranslara, karmaşık montaj ilişkilerine ve yüksek izlenebilirlik beklentisine sahiptir. Üretimin yalnız final kontrolde doğrulanması, hatanın geç fark edilmesine ve aynı hatanın bir parti boyunca tekrarlanmasına neden olabilir. Aerospace mastarları uygun bir kontrol planına yerleştirildiğinde, operatörün proses sırasında hızlı geri bildirim almasına yardımcı olur. Örneğin kritik bir deliğin çapı, yalnız parçanın içine bir bağlantı elemanının girmesini değil; eş merkezlilik, yüzey teması, sızdırmazlık veya yük aktarımı gibi işlevleri de etkileyebilir. Benzer şekilde bir vida dişinin montaj sırasında sıkılabilmesi, yalnız nominal çapla açıklanamaz. Adım, profil, hatve çapı ve form etkileri birlikte değerlendirilir. Tam biçimli bir GO mastarının sağladığı işlevsel kontrol, bu nedenle yalnız iki noktalı çap ölçümünden farklı bilgi verir. Savunma sanayinde mastar kullanımının başlıca katkıları şunlardır:- Üretim hattında hızlı kabul ve ret kararı oluşturur.
- Operatörler arasındaki yorum farkını azaltmaya yardımcı olur.
- Takım aşınmasının veya proses kaymasının erken fark edilmesini sağlar.
- Yüzde 100 kontrol gerektiren kritik özelliklerde çevrim süresini kısaltabilir.
- Giriş kalite kontrolde tedarikçi parçalarının hızlı taranmasını destekler.
- İlk numune, ara kontrol ve final kontrol arasında ortak bir doğrulama yöntemi oluşturur.
- Kalibrasyon ve ekipman kimliğiyle birlikte ölçüm izlenebilirliğini güçlendirir.
- Hatalı parçanın sonraki operasyona veya montaja ilerleme riskini azaltır.
Aerospace Mastar Türleri ve Kontrol Ettikleri Özellikler
Savunma sanayinde tek bir mastar tipi bütün kontrolleri karşılamaz. Parçadaki özelliğin iç veya dış ölçü olması, düz ya da dişli geometriye sahip bulunması, işlevsel uzunluğu ve toleransı seçimi doğrudan değiştirir. Aerospace mastarı için teklif hazırlanırken aşağıdaki mastar aileleri uygulamaya göre değerlendirilir; kesin ürün kodu ve teknik kapsam üretici dokümanı ile sipariş onayı üzerinden doğrulanır.| Mastar türü | Kontrol edilen özellik | Savunma sanayi örneği | Temel karar |
|---|---|---|---|
| Düz tampon veya pin mastar | Delik ve iç çap | Gövde deliği, burç yuvası, bağlantı deliği | GO geçer, NO-GO geçmez |
| Düz halka mastar | Mil ve dış çap | Pim, şaft, yataklama yüzeyi | Dış ölçünün limit kontrolü |
| Vida tampon mastarı | İç vida dişi | Bağlantı yuvası ve diş açılmış gövde | İç dişin işlevsel uygunluğu |
| Vida halka mastarı | Dış vida dişi | Cıvata, saplama ve dişli mil | Dış dişin işlevsel uygunluğu |
| Kanal veya çatal mastar | Genişlik, kalınlık ve dış limit | Segman kanalı, plaka, kulak veya kademe | Alt ve üst sınır kontrolü |
| Konik mastar | Konik yüzey ve oturma ilişkisi | Bağlantı, merkezleme veya sızdırmazlık yüzeyi | Temas ve nüfuz sınırı |
| Spline mastarı | İç veya dış spline geometrisi | Tahrik mili, aktarma ve hareket iletim elemanı | Montaj ve fonksiyon kontrolü |
| Özel fonksiyon mastarı | Birden fazla ölçü veya konum ilişkisi | Delik deseni, gövde, braket veya özel montaj parçası | Parçanın montaj benzetimi |
INSIZE 4220, 4230 ve 4231 Aerospace Mastarları
Aerospace mastarları için doğru seri, kontrol edilecek dişin iç veya dış olmasına ve metrik MJ ya da Amerikan standardı diş sistemine göre seçilir. INSIZE 4220, 4230 ve 4231 aynı ürünün farklı ölçüleri değildir; farklı diş ve kontrol ihtiyaçlarına karşılık gelen ayrı serilerdir.| Ürün | Mastar tipi | Kontrol edilen diş | Ürün sayfasında belirtilen standart | Tedarik ve belge bilgisi |
|---|---|---|---|---|
| INSIZE 4220 | Metrik diş halka mastarı | Dış metrik aerospace dişi | ISO 10959 | Üretici muayene sertifikasıyla verilir; MJ100 üzeri için istisna ürün sayfasında belirtilir. |
| INSIZE 4230 | Metrik diş tampon mastarı | İç metrik aerospace dişi | ISO 10959 | GO ve NO-GO göstergeleri birlikte, üretici muayene sertifikasıyla tedarik edilir. |
| INSIZE 4231 | Amerikan standardı tampon diş mastarı | İç Amerikan standardı aerospace dişi | ANSI/ASME B1.2 | GO ve NO-GO göstergeleri birlikte, üretici muayene sertifikasıyla tedarik edilir. |
INSIZE 4220 Metrik Diş Halka Mastarı Ne İçin Kullanılır?
INSIZE 4220, dış metrik aerospace vida dişlerinin limit kontrolü için kullanılan halka mastar serisidir. Teknik resimde dış diş ve metrik aerospace profili tanımlanıyorsa, nominal çap, adım ve tolerans sınıfına uygun 4220 sipariş kodu seçilir. Deniz Metal INSIZE 4220 ürün sayfasında ISO 10959 ve üretici muayene sertifikası bilgileri yer alır.
INSIZE 4230 Metrik Diş Tampon Mastarı Ne İçin Kullanılır?
INSIZE 4230, iç metrik aerospace vida dişlerini GO ve NO-GO yöntemiyle kontrol eden tampon mastar serisidir. 4220 dış dişi kontrol ederken 4230 iç dişi kontrol eder; bu nedenle iki seri birbirinin alternatifi değil, eşleşen iç ve dış dişlerin farklı kontrol araçlarıdır. Ayrıntılı ürün bilgisi için Deniz Metal INSIZE 4230 ürün sayfasını inceleyebilirsiniz.INSIZE 4231 Amerikan Standardı Aerospace Tampon Mastarı Ne İçin Kullanılır?
INSIZE 4231, Amerikan standardı aerospace iç vida dişlerinin GO ve NO-GO kontrolü için kullanılan tampon mastar serisidir. Metrik bir teknik resimde 4230, Amerikan standardı bir aerospace iç diş tanımında ise 4231 değerlendirilir. Kesin diş tanımı, tolerans sınıfı ve sipariş kodu teknik resim ile üretici tablosundan doğrulanmalıdır. Deniz Metal INSIZE 4231 ürün sayfasında ANSI/ASME B1.2 ile üretici muayene sertifikası bilgileri bulunur.
Savunma Sanayinde Aerospace Mastarlarının 9 Kritik Kullanım Alanı
1. Hassas delik ve burç yuvalarının kontrolü
Delik çapı, burç veya pimle kurulacak eşleşmenin temelidir. Deliğin küçük kalması montajı engelleyebilir; büyük olması ise boşluk, titreşim veya erken aşınma oluşturabilir. Düz tampon ve pin tipi Aerospace mastarları, işleme sonrasında deliğin tanımlanmış limitler içinde bulunup bulunmadığını hızlıca doğrulamak için kullanılabilir.2. Mil, pim ve şaft dış çaplarının doğrulanması
Dış çaplar; yataklama, merkezleme ve hareket aktarımı açısından kritiktir. Halka veya çatal tipi mastarlar, dış ölçünün alt ve üst sınırlarını üretim hattında kontrol etmeye yardımcı olur. Seri tornalama ve taşlama proseslerinde düzenli mastar kontrolü, takım aşınmasının parça reddine dönüşmeden fark edilmesini sağlayabilir.3. İç ve dış vida dişlerinin kontrolü
Bağlantı elemanlarının güvenilirliği, diş geometrisinin işlevsel uygunluğuna bağlıdır. Tampon mastar iç dişler, halka mastar ise dış dişler için kullanılır. Dış metrik aerospace dişlerde INSIZE 4220, iç metrik aerospace dişlerde INSIZE 4230, Amerikan standardı aerospace iç dişlerde ise INSIZE 4231 değerlendirilir. Metrik MJ, Amerikan standardı veya projeye özel dişlerde aynı ürün kodu ve tolerans hesabı kullanılamaz. Diş standardı, sınıfı, yönü, kaplama öncesi ya da sonrası durum ve kabul yöntemi siparişte açıkça belirtilmelidir.4. Aktarma organları ve spline geometrileri
Spline bağlantılar tork aktarımı, merkezleme ve sökülebilir montaj gereken yapılarda kullanılır. İç veya dış spline mastarı, eşleşen geometrinin montaj kabiliyetini hızlı biçimde kontrol edebilir. Ancak spline kontrolü yalnız nominal çapa indirgenmemeli; diş sayısı, basınç açısı, modül veya diametral pitch, tolerans sınıfı ve ilgili standart birlikte ele alınmalıdır.5. Hidrolik ve pnömatik bloklardaki bağlantılar
Akışkan kontrol bloklarında delik, diş, yuva ve sızdırmazlık yüzeyleri birbirleriyle işlevsel ilişki içindedir. Uygun mastar, bağlantının doğru biçimde monte edilmesine katkı verir. Buna karşın yüzey pürüzlülüğü, form, konum ve sızdırmazlık performansı gerektiğinde ayrı ölçüm veya test yöntemleriyle doğrulanmalıdır.6. Gövde, braket ve delik desenleri
Birden fazla deliğin yalnız çapı değil, ortak datumlara göre konumu da montajı belirler. Özel fonksiyon mastarları, eşleşen parçayı temsil eden pim ve referans yüzeylerle delik desenini hızlı biçimde sınayabilir. Bu tür mastarlar üretim hattında önemli zaman kazandırabilir; ancak GD&T yorumunun, bonus toleransın ve datum sırasının tasarım aşamasında doğru ele alınması gerekir.7. Kaplama veya ısıl işlem sonrası boyut kontrolü
Kaplama, nitrasyon, ısıl işlem veya yüzey iyileştirme prosesleri parça boyutunu ve formunu değiştirebilir. Aerospace mastarları nihai fonksiyonel boyutun kontrolünde kullanılacaksa mastar limitleri parçanın son hâline göre belirlenmelidir. “Kaplama öncesi” ve “kaplama sonrası” ölçüler karıştırılmamalı, kontrol planında hangi aşamada hangi mastarın kullanılacağı açıkça yazılmalıdır.8. Giriş kalite ve tedarikçi doğrulaması
Savunma projelerinde alt yüklenicilerden gelen parçaların hızlı doğrulanması, tedarik zinciri riskini azaltır. Kalibrasyonu geçerli bir mastar; parti kabulünde kritik deliğin, milin veya dişin hızlı taranmasına yardımcı olabilir. Buna rağmen örnekleme planı, lot izlenebilirliği ve uygunsuzluk yönetimi ayrıca tanımlanmalıdır.9. Final montaj öncesi yüzde 100 kontrol
Montajı durdurabilecek veya saha performansını etkileyebilecek kritik bir özellik için yüzde 100 kontrol istenebilir. Bu durumda mastarın ergonomisi, kullanım süresi, operatör güvenliği, yanlış mastar kullanımını önleyen işaretleme ve kayıt yöntemi önem kazanır. Yüksek adetli kontrolde mastarın aşınma hızı da daha sık ara doğrulama gerektirebilir.Aerospace Mastarlarında GO NO-GO Kontrol Mantığı
GO NO-GO mastarlar, parçanın iki limit arasındaki uygunluğunu kontrol eder. Genel yaklaşımda GO tarafı parçanın maksimum malzeme durumuyla ilişkilidir ve işlevsel uzunluk boyunca normal kullanım kuvvetiyle geçmelidir. NO-GO tarafı ise karşı limite dayanır ve ilgili standardın veya işletme talimatının belirlediği sınırdan fazla ilerlememelidir. Delik için maksimum malzeme durumu en küçük izin verilen çaptır. Mil için ise maksimum malzeme durumu en büyük izin verilen çaptır. Bu nedenle delik ve mil mastarlarının limit mantığı birbirine kopyalanamaz. Ayrıntılı hesap yaklaşımı için GO NO-GO mastar tolerans hesabı rehberini inceleyebilirsiniz. Aerospace mastarları sayısal ölçü üretmez. GO tarafının geçmesi ve NO-GO tarafının geçmemesi, ölçünün tam olarak nerede bulunduğunu göstermez. Takımın limite doğru kayıp kaymadığını anlamak için belirli aralıklarla kumpas, mikrometre, iç çap ölçüm sistemi, hava mastarı veya CMM ile değişken ölçüm yapılmalıdır.Savunma Sanayinde Mastar Standartları ve Kalite Sistemi
Savunma sanayinde “standarda uygun mastar” ifadesi tek başına yeterli değildir. Hangi standardın, hangi sürümünün ve hangi ürün özelliği için kullanıldığı yazılı olmalıdır. Düz limit mastarları, vida mastarları ve özel fonksiyon mastarları farklı teknik kurallara bağlıdır.- ISO 1938-1:2026: Düz doğrusal ölçüler için limit mastarlarının önemli tasarım ve metrolojik özelliklerini kapsar.
- ISO 1502:1996: Genel amaçlı ISO metrik vida dişlerini kontrol eden mastarların üretim ve kullanım esaslarını tanımlar.
- ISO 10959: INSIZE 4220 ve 4230 ürün sayfalarında metrik aerospace diş mastarları için belirtilen standarttır.
- ANSI/ASME B1.2: INSIZE 4231 ürün sayfasında Amerikan standardı aerospace tampon diş mastarı için belirtilir.
- ISO 286-1 ve ISO 286-2: Delik ve miller için tolerans, sapma ve geçme sisteminin temelini oluşturur.
- ISO 14253-1:2017: Ölçüm belirsizliğini dikkate alarak uygunluk veya uygunsuzluk kararının verilmesine ilişkin kuralları içerir.
- ISO/IEC 17025:2017: Test ve kalibrasyon laboratuvarlarının yetkinlik, tarafsızlık ve tutarlı çalışma şartlarını belirler.
- ISO 10012:2026: Ölçüm sonuçlarının geçerliliği ve güvenilirliği için ölçüm yönetim sistemi şartlarını ele alır.
- 9100 kalite yönetim sistemi: Havacılık, uzay ve savunma tedarik zincirindeki kalite yönetim şartlarını standardize eder.
- 9102 ilk ürün muayenesi: Havacılık, uzay ve savunma ürünlerinin ilk ürün muayenesi süreci ve dokümantasyonu için ortak yaklaşım sağlar.
Aerospace Mastarı Seçerken Hangi Bilgiler Gereklidir?
Doğru mastar seçimi ürün adından değil, teknik resimden başlar. “M10 mastar” veya “20 mm delik mastarı” şeklindeki kısa tanım, savunma sanayi projesi için yeterli değildir. Aynı nominal ölçüde farklı tolerans sınıfları, diş adımları, kaplama durumları ve kabul kuralları bulunabilir.- Kontrol edilecek özelliği belirleyin: Delik, mil, iç diş, dış diş, kanal, konik yüzey, spline veya özel geometri.
- Teknik resim revizyonunu doğrulayın: Eski revizyona göre üretilen mastar, yeni parça için yanlış karar verebilir.
- Nominal ölçü ve toleransı yazın: Tolerans sınıfının yanında mümkünse sayısal alt ve üst limitleri de belirtin.
- Standardı ve sürümünü tanımlayın: Yalnız “ISO’ya uygun” ifadesi yeterli değildir.
- Kontrol uzunluğunu belirleyin: Kör delik, kısa diş, pah veya kesintili yüzey mastar tasarımını etkiler.
- Parça malzemesini ve yüzey durumunu bildirin: Sert, aşındırıcı veya kaplamalı yüzeyler mastar malzemesi ile kullanım ömrünü etkiler.
- Kullanım adedini paylaşın: Günlük kontrol miktarı, aşınma dayanımı ve ergonomi seçimini değiştirir.
- Kalibrasyon beklentisini açıklayın: Sertifika tipi, ölçülen değerler, belirsizlik ve izlenebilirlik talebi teklif aşamasında yazılmalıdır.
- İşaretleme ihtiyacını belirtin: Parça numarası, mastar numarası, GO/NO-GO işareti ve revizyon bilgisi karışıklığı azaltır.
- Saklama ve bakım şartını planlayın: Koruyucu kutu, pas önleme ve erişim yetkisi mastarın ömrünü etkiler.
Kalibrasyon, İzlenebilirlik ve Kullanım Ömrü
Mastarın üzerinde nominal ölçünün yazması, o mastarın hâlen uygun olduğunu kanıtlamaz. Üretim hatasız olsa bile kullanım sırasında sürtünme, darbe, korozyon, kir, sıcaklık farkı ve uygunsuz saklama mastarın metrolojik durumunu değiştirebilir. Özellikle GO tarafı uygun parçalarla daha sık temas ettiği için daha hızlı aşınabilir. Aerospace mastarları için kalibrasyon planı yalnız takvim esaslı kurulmamalıdır. Kullanım sıklığı, parça malzemesi, tolerans genişliği, önceki kalibrasyon eğilimi, düşme veya çarpma riski ve özelliğin kritiklik seviyesi birlikte değerlendirilmelidir. Yoğun kullanılan bir hat mastarı için yıllık kalibrasyon aralığı fazla uzun olabilir; düşük kullanımlı bir referans mastar için aynı aralık gereksiz ölçüde kısa kalabilir. Kalibrasyon sertifikasında aşağıdaki bilgilerin bulunması beklenir:- Mastarın benzersiz kimliği ve seri numarası
- Nominal değer ile ölçülen değerler
- Uygulanan yöntem ve referans standardı
- Ölçüm belirsizliği
- Metrolojik izlenebilirlik bilgisi
- Ölçüm şartları ve gerektiğinde sıcaklık bilgisi
- Uygunluk beyanı veriliyorsa kullanılan karar kuralı
- Kalibrasyon tarihi ve yetkili laboratuvar bilgisi
Aerospace Mastarlarının Doğru Kullanımı İçin 8 Saha Kuralı
- Parça ve mastar temas yüzeylerini temizleyin; talaş ve çapakla kontrol yapmayın.
- Mastarı eksen kaçıklığıyla zorlamayın ve çekiç benzeri araç kullanmayın.
- GO ile NO-GO tarafını renk, yazı ve ekipman koduyla açıkça ayırın.
- Normal el kuvvetinin ne anlama geldiğini operatör talimatında tanımlayın.
- Sıcak parçayı soğuk referans mastarla hemen kontrol etmeyin; sıcaklık etkisini değerlendirin.
- Mastarı proses ayarı için tek veri kaynağı olarak kullanmayın.
- Kontrol sonucunu parça partisi, operatör, tarih ve mastar kimliğiyle kaydedin.
- Kullanım sonrasında mastarı temizleyin, koruyun ve tanımlı kutusunda saklayın.
Aerospace Mastarı mı, CMM Ölçümü mü Kullanılmalı?
Mastar ile CMM birbirinin doğrudan alternatifi değildir. Aerospace mastarları belirli bir özelliği çok hızlı ve tekrarlanabilir biçimde uygun veya uygun değil olarak kontrol etmek için güçlüdür. CMM ise gerçek ölçü değerini, formu, yönü, konumu ve farklı datum ilişkilerini ayrıntılı raporlayabilir.| Kriter | Aerospace mastarları | CMM veya değişken ölçüm |
|---|---|---|
| Çıktı | Uygun / uygun değil | Sayısal ölçüm ve sapma |
| Kontrol süresi | Genellikle çok hızlı | Program ve özellik sayısına bağlı |
| Operatör ihtiyacı | Doğru talimatla daha kolay standartlaştırılır | Eğitim, program ve ölçüm stratejisi gerektirir |
| Proses eğilimi | Ölçünün limite uzaklığını göstermez | Gerçek değeri ve trendi gösterir |
| Karmaşık GD&T | Özel fonksiyon mastarıyla sınırlı kontrol | Ayrıntılı geometrik analiz |
| Seri üretim | Yüzde 100 hızlı kontrol için uygundur | Numune, doğrulama ve ayrıntılı raporlama için güçlüdür |
İlk Numune ve Seri Üretimde Mastar Kullanımı
İlk numune muayenesinde yalnız mastar sonucuna dayanmak çoğu proje için yeterli değildir. İlk numune; teknik resimdeki bütün uygulanabilir özelliklerin ölçülmesi, kullanılan yöntemlerin belirtilmesi ve sonuçların dokümante edilmesi gereken daha geniş bir doğrulama sürecidir. Mastar sonucu, ilgili karakteristik için kabul kanıtlarından biri olabilir; fakat sayısal sonuç veya ayrıntılı geometrik rapor isteniyorsa uygun ölçüm cihazı kullanılmalıdır. Seri üretimde ise Aerospace mastarları kontrol sıklığını artırabilir. İlk parça onayı, takım değişimi sonrası kontrol, vardiya başlangıcı, belirli adet aralıkları ve final kontrol gibi noktalarda mastar kullanımı planlanabilir. Kontrol sıklığı; karakteristiğin kritikliğine, proses yeterliliğine, üretim adedine, geçmiş hata verilerine ve müşteri şartlarına göre belirlenmelidir. Teknik resimdeki datum ve geometrik toleransları doğru yorumlamak için geometrik boyutlandırma ve toleranslandırma rehberinden yararlanabilirsiniz. Özel fonksiyon mastarı tasarımında GD&T yorumunun yanlış yapılması, doğru üretilmiş parçaların reddedilmesine veya uygunsuz parçaların kabul edilmesine neden olabilir.Aerospace Mastarları İçin Teklif ve Sipariş Kontrol Listesi
Aerospace mastarları için teklif isterken yalnız ürün adını göndermek yerine aşağıdaki bilgileri paylaşın:- Parça adı, parça numarası ve teknik resim revizyonu
- Kontrol edilecek karakteristiğin balon numarası
- Nominal ölçü, tolerans sınıfı ve sayısal limitler
- Düz, dişli, konik, spline veya özel geometrinin tam tanımı
- İlgili standart ve talep edilen sürüm yılı
- İç veya dış özellik bilgisi
- Sağ veya sol diş, adım, profil ve tolerans sınıfı
- Kaplama veya ısıl işlem öncesi/sonrası kontrol aşaması
- Delik derinliği, işlevsel uzunluk, pah ve erişim bilgisi
- Günlük veya yıllık tahmini kullanım adedi
- Mastar malzemesi, sertlik veya kaplama beklentisi
- GO ve NO-GO taraflarının tek gövdede veya ayrı istenmesi
- Ürün ve ekipman işaretleme şartları
- Kalibrasyon sertifikası ve akreditasyon beklentisi
- Ölçüm belirsizliği ile uygunluk karar kuralı beklentisi
- Koruyucu kutu, yedek mastar veya master gereksinimi
- Talep edilen teslim tarihi ve miktar
Aerospace Mastarı Kullanırken Yapılan 10 Yaygın Hata
- Yalnız nominal ölçüyle sipariş vermek: Tolerans sınıfı ve standart bilinmeden doğru mastar seçilemez.
- Düz mastar ile vida mastarını karıştırmak: Diş kontrolü, yalnız tepe veya iç çap kontrolünden ibaret değildir.
- Parça toleransını mastar toleransı sanmak: Mastarın kendi üretim ve aşınma sınırları ayrı hesaplanır.
- Kalibrasyon belgesinde yalnız “uygun” ifadesini yeterli görmek: Ölçülen değer ve belirsizlik kritik olabilir.
- NO-GO tarafını kuvvetle zorlamak: Operatör kuvveti standardize edilmezse karar tekrarlanabilirliği düşer.
- Sıcak parçayı hemen kontrol etmek: Termal genleşme dar toleranslarda kararı etkileyebilir.
- Çapaklı veya kirli yüzeyde kontrol yapmak: Talaş hem yanlış ret hem de mastar aşınması oluşturabilir.
- Mastarı düşürdükten sonra kullanmaya devam etmek: Görünmeyen hasar veya form değişimi yanlış karara neden olabilir.
- Mastarı proses trendi için kullanmak: Limit mastarı gerçek ölçüyü ve limite kalan mesafeyi göstermez.
- Revizyon yönetimini atlamak: Teknik resim değiştiğinde eski mastarın uygunluğu yeniden değerlendirilmelidir.