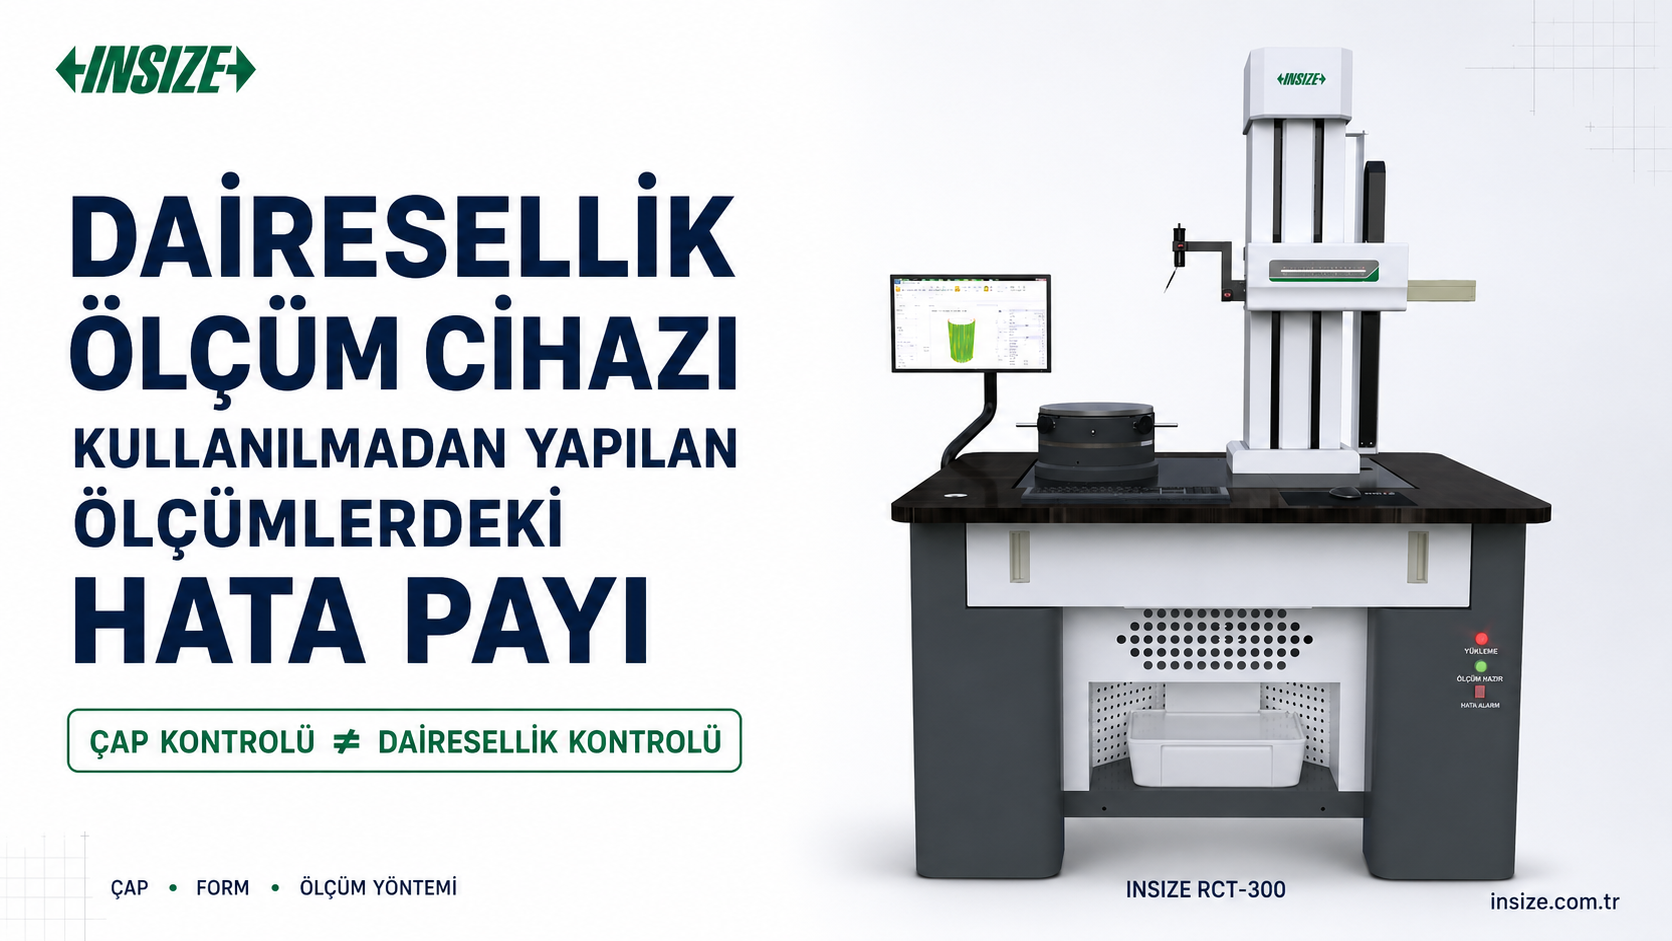
Dairesellik ölçüm cihazı kullanılmadan yapılan kontrolde hata payı sabit bir yüzde değildir. Mikrometre çapı, komparatörlü düzenek salgıyı gösterebilir; bu sonuçlar daireselliğin doğrudan karşılığı olmayabilir. Loblu form, eksantriklik, bağlama ve yetersiz örnekleme gerçek sapmayı gizleyebilir. Güvenilir karar için ölçülecek karakteristik, uygun yöntem, filtre koşulları ve ölçüm belirsizliği birlikte değerlendirilmelidir. Uygun stratejiyle kullanılan CMM de dairesellik kontrolünde görev alabilir.
İçindekiler
Dairesellik cihazı kullanılmadan yapılan ölçümlerde hangi hatalar oluşabilir?
Çap farkını dairesellik sanma, loblu profili kaçırma, salgıya eksantriklik etkisini katma ve az sayıda noktadan yanlış kabul kararı verme riski oluşabilir. Ayrıca V blok açısı, bağlama kuvveti, prob teması ve ölçüm yönü sonucu değiştirebilir. Dairesellik ölçüm cihazı bu riskleri değerlendirmeye yardımcı olur; ancak doğru ayar, uygun referans ve yöntem doğrulaması gerektirir.
Üretimde asıl soru, bir cihazın pahalı veya hassas olup olmadığı değil, teknik resimde istenen özelliği ölçüp ölçmediğidir. Çapı tolerans içinde olan bir milin formu uygun olmayabilir. Tersine, doğru dairesel bir kesitte bağlama nedeniyle salgı görülebilir. Bu ayrımı kurmadan sayıları karşılaştırmak, uygun parçanın reddedilmesine veya sorunlu parçanın kabulüne yol açabilir.
Çap, ovallik, salgı ve dairesellik arasındaki fark
Çap bir boyut, dairesellik bir form özelliğidir
Çap ölçümü belirli bir boyut tanımını değerlendirir. Dairesellik ise seçilen kesitin ideal çemberden sapmasını ele alır. Dairesellik tolerans bölgesi, aynı merkezli iki çember arasındaki radyal aralıkla düşünülür. Bu aralık çap toleransının genişliğiyle aynı değildir. ISO 12181-1:2011, tam dairesellik profilleri için terimleri ve parametreleri tanımlar.
Bir kesitte iki yönde farklı çap bulunması, form hakkında yararlı bir uyarıdır; fakat maksimum ve minimum çap farkını bütün yüzeyler için dairesellik değeri kabul edemezsiniz. Ovalliğe benzeyen profil, üç loblu profil veya yerel bir çentik farklı ölçüm davranışları oluşturur. Dairesellik ölçüm cihazı seçerken hangi form bileşenlerinin yakalanması gerektiğini bu nedenle belirtmelisiniz.
Salgı, bir dönme referansına göre değerlendirilir
Komparatör ucunun sabit bir konumda durduğu ve parçanın döndürüldüğü kontrol, kurulan dönme eksenine bağlıdır. Gösterge değişiminde yüzey formunun yanında eksantriklik, bağlama ve dönme düzeninin etkileri bulunabilir. Tek kesitteki radyal salgı ile yüzey boyunca değerlendirilen toplam salgı da aynı kontrol değildir. Ölçüm raporundaki karakteristik adını doğru yazmak gerekir.
Dairesellik ölçüm cihazı ile bir kesitin uygun bulunması, parçanın bütün boyu için silindiriklik uygunluğunu kanıtlamaz. Koniklik, eksen eğriliği veya farklı yüksekliklerde değişen form ayrıca incelenmelidir. Silindiriklik, dairesellik, eş eksenlilik ve çap ölçülerini tek bir sayı altında birleştirmeyin; teknik resimdeki her gereksinime karşılık gelen kontrolü ayrı planlayın.
Dairesellik ölçüm cihazı olmadan karşılaşılabilen 7 kritik hata
1. Çap sonuçlarından form uygunluğu çıkarmak
Aynı mikrometreyle tekrarlı ölçümde yakın değerler görmek, kesitin tam çember olduğunu kanıtlamaz. İki temaslı boyut ölçümü bazı loblu şekillere sınırlı duyarlılık gösterebilir. Özellikle sabit genişlikli fakat dairesel olmayan şekiller, çap kontrolünün sınırını gösterir. Tekrarlanabilir bir boyut sonucu ile doğrulanmış form sonucu farklıdır.
2. Üç loblu veya çok loblu profili kaçırmak
Çevredeki çıkıntıların sayısı ve konumu, temas noktalarının gördüğü değişimi etkiler. Yalnız birkaç açıda ölçüm yapmak, kritik tepe ve çukurların arasından geçebilir. Dairesellik ölçüm cihazı çevresel profili daha ayrıntılı incelemek için kullanılır; fakat örnekleme ve filtre seçimi burada da önemlidir. “Daha çok nokta her sorunu çözer” yaklaşımı yeterli değildir.
3. V blok göstergesini doğrudan dairesellik kabul etmek
V blok üzerindeki parçanın döndürülmesi hızlı bir proses kontrolü sağlayabilir. Ancak gösterge hareketi; V açısına, destek temaslarına ve profil loblarının yerleşimine bağlıdır. Bazı form bileşenleri büyüyebilir, bazıları zayıf görünebilir. Uygulaması doğrulanmamış bir düzende okunan farkı dairesellik raporuna doğrudan aktarmayın.
4. Bağlama eksantrikliğini yüzey hatası sanmak
Dairesel bir parça, ölçüm düzeninin dönme eksenine merkezlenmeden bağlandığında komparatör değişimi gösterebilir. Bu değişimin tamamını yüzeye yüklemek yanlış ret kararı doğurabilir. Dairesellik ölçüm cihazı kullanırken de merkezleme ve seviyeleme gerekir; yazılımın merkez hesabı, hatalı mekanik yerleşimin bütün etkilerini sınırsız biçimde ortadan kaldırmaz.
5. İnce parçayı bağlarken şekillendirmek
İnce cidarlı burç, halka veya bilezik sıkma kuvveti altında farklı bir forma girebilir. Bağlı durumdaki ölçüm ile serbest durumdaki davranış aynı olmayabilir. Parçanın teknik resimde hangi koşulda değerlendirileceğini belirleyin. Daha sıkı bağlamayı her zaman daha iyi ölçüm olarak görmeyin; desteği ve kuvveti kontrollü seçin.
6. Yalnız kolay erişilen kesiti kontrol etmek
Parçanın giriş bölgesindeki iyi sonuç, orta veya arka kesiti temsil etmeyebilir. Taşlama, tornalama, ısıl işlem veya bağlama sonrasında form uzunluk boyunca değişebilir. Dairesellik ölçüm cihazı için ölçüm yüksekliklerini kontrol planında tanımlayın. Operatörün her seferinde farklı bir kesit seçmesi, vardiyalar arasında karşılaştırmayı zayıflatır.
7. Çözünürlüğü hata payı veya belirsizlik sanmak
Ekrandaki son basamak, ölçümün o büyüklükte doğru olduğunu göstermez. Prob, dönme sistemi, ortam, referans, algoritma ve yüzey etkileri ayrıca değerlendirilir. Dairesellik ölçüm cihazı kataloğundaki prob aralığı da bir parça toleransı değildir. Cihaz seçimini tek bir küçük sayıya değil, ölçüm görevinin tamamına dayandırın.
Mikrometre, V blok, CMM ve özel cihaz nasıl karşılaştırılır?
Dairesellik ölçüm cihazı, her çap kontrolünün yerine alınacak zorunlu bir yatırım değildir. Mevcut yöntem, istenen karakteristiği gerekli belirsizlikle doğrulayabiliyorsa kullanılabilir. Aşağıdaki tablo, yöntemlerin görevini ve sınırını ayırır; belirli bir işletmenin ölçüm sistemi analizi yerine geçmez.
Ölçüm yöntemlerinin kullanım ve değerlendirme sınırları
Yöntem
Uygun başlangıç görevi
Dairesellik açısından temel risk
Karar öncesi doğrulama
İki temaslı mikrometre veya delik ölçer
Tanımlanmış çap kontrolü ve proses takibi.
Bütün çevresel formu temsil etmeyebilir.
Boyut şartı ile form şartını ayırın.
V blok ve komparatör
Doğrulanmış parça ailesinde hızlı karşılaştırma.
Destek açısı ve lob yapısı göstergeyi etkiler.
Referans yöntemle ilişkiyi sınayın.
CMM
Boyut, konum ve uygun stratejiyle form kontrolü.
Az nokta, prob ve tarama koşulları sapmayı gizleyebilir.
Örnekleme, algoritma ve görev belirsizliğini doğrulayın.
Özel dairesellik ölçüm cihazı
Çevresel profil, form ve ilgili analizler.
Merkezleme, filtre ve dönme hatası sonucu etkiler.
Parçaya uygun program ve referans kontrolü uygulayın.
Yalnız çap isteniyorsa uygun boyut ölçüm yöntemi önceliklidir. Form toleransı kritikse çevresel profilin yeterli temsil edilmesi gerekir. Konum ve form birlikte isteniyorsa CMM ile özel cihazın görev paylaşımı değerlendirilebilir. Mevcut CMM’nin uygunluğunu model adından değil, prob sistemi ve gerçek ölçüm programından hareketle sınayın.
Örnekleme sınırını basit bir geometriyle düşünün: Aynı doğru üzerinde olmayan üç noktadan bir çember geçirilebilir. Yalnız bu üç noktaya bakıldığında çembere göre artık sapmalar sıfır olabilir; aradaki gerçek yüzey ise dalgalı kalabilir. Bu, bir CMM arızası değil, eksik örneklemenin sonucudur. Daha fazla nokta veya tarama gereksinimi, beklenen form bileşenleri ve hedef belirsizliğe göre belirlenmelidir.
Hata payı neden tek bir yüzdeyle açıklanamaz?
Dairesellik ölçüm cihazı kullanılmayan her kontrolde “%10 hata olur” gibi genel bir sayı verilemez. Fark, parçanın formuna ve yöntemin o forma duyarlılığına bağlıdır. Bir düzenek bazı parçalar için yararlı proses bilgisi üretirken başka bir lob yapısında önemli sapmayı kaçırabilir. Ayrıca iki yöntem farklı karakteristikleri ölçüyorsa aralarındaki farkı doğrudan cihaz hatası sayamazsınız.
Önce ölçülen büyüklüğü eşitleyin: aynı kesit, aynı profil değerlendirmesi ve karşılaştırılabilir koşullar gerekli olabilir. Ardından referans yöntemle farkı, tekrarlı ölçüm dağılımını ve yeniden bağlama etkisini inceleyin. Bu çalışma, yalnız bir kez iki cihazda ölçülen iki sayının karşılaştırılmasından daha anlamlıdır.
Sınır yakınında kabul kararı örneği
Varsayımsal bir uygulamada dairesellik üst sınırı 5,0 µm, sonuç 4,6 µm ve değerlendirilmiş genişletilmiş belirsizlik 0,8 µm olsun. Önceden kabul edilen karar kuralı, sonuca belirsizlik eklenerek sınırla karşılaştırmayı gerektiriyorsa 5,4 µm elde edilir. Bu kuralla uygunluk gösterilemez. Örnek, hiçbir INSIZE cihazının performans beyanı değildir.
Dairesellik ölçüm cihazı satın alırken bu nedenle “kaç basamak gösteriyor?” sorusunun yanına “bizim parçamızda hangi kabul kuralıyla karar vereceğiz?” sorusunu koyun. Katalog doğruluğu, ölçüm belirsizliği ve ürün toleransı farklı bilgiler olarak teklif dosyasında yer almalıdır.
Filtre, referans çemberi ve kesit seçimi
Dairesellik ölçüm cihazı aynı profili farklı değerlendirme ayarlarıyla farklı sayılara dönüştürebilir. ISO 12181-2:2011, tam dairesellik profilleri için spesifikasyon operatörlerini ele alır. Ölçüm planında teknik resmin atıf yaptığı standart ve baskıyı kullanın; yazılımın varsayılan ayarını her iş için otomatik kabul etmeyin.
LSC ve MZC aynı hesap değildir
En küçük kareler çemberi, profil noktalarına göre bir uyum hesabı yapar. Minimum bölge yaklaşımı ise profili çevreleyen eş merkezli iki çember arasındaki en küçük radyal aralığı arar. Merkez ve değerlendirme kuralı farklılaşabileceği için aynı veri iki yöntemle farklı sonuç verebilir. Raporlarda yalnız “dairesellik” başlığı değil, kullanılan değerlendirme yöntemi de görünmelidir.
Filtreyi geçer sonuç elde etmek için değiştirmeyin
UPR, bir devirdeki dalgalanma sayısını ifade eder. Seçilen bant, profilin hangi çevresel bileşenlerinin değerlendirmeye katılacağını etkiler. Bant, prob ucu ve örnekleme birlikte düşünülmelidir. Dairesellik ölçüm cihazı üzerinde daha düşük sayı görmek amacıyla filtreyi değiştirmek, aynı şartnamede daha iyi ölçüm yapıldığı anlamına gelmez.
Dönme sisteminin etkisi kaybolmaz
NIST’in dairesellik ölçümü açıklaması, tek çevresel izde iş parçası ile dönme sistemi hatalarının birlikte bulunabileceğini belirtir. Çok yüksek doğruluk gerektiren referans ölçümlerinde bu etkileri ayıran çoklu ölçüm yöntemleri kullanılabilir. Bu nedenle özel cihazın varlığı, sistem hatasının sıfır olduğu anlamına gelmez; gerekli doğrulama seviyesi ölçüm görevinin riskine göre belirlenir.
INSIZE dairesellik ölçüm cihazı ve prob seçenekleri
INSIZE dairesellik, yüzey profil ve pürüzlülük kategorisi, farklı görevler için cihaz ve aksesuarları bir araya getirir. Aynı kategoride bulunmaları bütün ürünlerin aynı parametreleri ölçtüğü anlamına gelmez. Seçimi ürün kodu, teknik dosya, yazılım kapsamı ve gerçek parça denemesi üzerinden yapın.
RCT-300: çevresel profil ve motorlu eksenler
INSIZE RCT-300 için teknik katalog; otomatik merkezleme ve seviyeleme, motorlu X/Z eksenleri ve çevrede 14.400 örnekleme noktası belirtir. Dairesellik ölçüm cihazı seçiminde bu özellikler programın nasıl kurulacağını değerlendirmeye yardımcı olur. Ancak nokta sayısı tek başına tüm küçük kusurların yakalanacağını veya belirli bir toleransın sağlanacağını garanti etmez.
INSIZE RCT-300: katalogdaki cihaz görünümüyle eşleştirilmiş ürün görseli.
RCT-350: farklı kurulum ihtiyacını değerlendirin
INSIZE RCT-350 ürün sayfasında, Z ekseninin otomatik hareket edebildiği ve basınçlı hava ihtiyacı bulunmadığı belirtilir. Kurulum koşulları açısından bu ayrım görüşmeye alınabilir. Bununla birlikte doğrulanmış güncel teknik PDF olmadan bu model için sayısal doğruluk veya kapasite değeri vermek doğru değildir. Teklifte güncel teknik dosyayı ve parça bazlı kabul koşullarını isteyin.
RCT-350 için kurulum özellikleri ve sipariş konfigürasyonu ayrıca doğrulanmalıdır.
RBT-RCT01: ölçüm ile parça taşıma otomasyonunu ayırın
INSIZE RBT-RCT01, ürün PDF’sinde SCARA robot ve dairesellik ölçüm ünitesinin birlikte kullanıldığı sistem olarak gösterilir. Katalogda parça özelliklerine göre farklı ölçüm ünitesi seçeneklerinin kullanılabileceği de belirtilir. Robotun konumlandırma tekrarlanabilirliği, ölçülen dairesellik hatası değildir. Çevrim ve kabul performansı, gerçek parça ve seçilen istasyon düzeniyle doğrulanmalıdır.
RBT-RCT01: robot hareketi ve ölçüm ünitesi ayrı performans ölçütleriyle değerlendirilir.
INSIZE seçeneklerinde doğrulanabilen bilgiler ve seçim sınırları
Model
Doğrulanmış teknik bilgi
Bu bilgiden çıkarılamayacak sonuç
RCT-300
Prob: ±500 µm. Maksimum ölçüm çapı: 300 mm. Dönüşte iş parçası çapı: 450 mm. Tabla yük kapasitesi: 30 kg.
450 mm çaplı her yüzeyin ölçülebileceği veya prob aralığının tolerans olduğu söylenemez.
RCT-350
Ürün sayfasında otomatik Z hareketi ve basınçlı hava gerektirmeyen yapı belirtiliyor.
Doğrulanmamış sayısal kapasite, dönüş doğruluğu veya belirsizlik türetilemez.
RBT-RCT01
Katalog konfigürasyonunda prob: ±300 µm; prob çözünürlüğü: 0,001 µm; ölçüm ünitesi Z hareketi: 420 mm.
Çözünürlük, sistem doğruluğu değildir. Z hareketi tek başına kabul edilen parça yüksekliği değildir.
RCT serisi prob uçları: erişim ve profil ayrıntısı
INSIZE RCT serisi prob uçları için prob ve çubuk kataloğu, farklı uç çapları ve geometriler sunar. Örneğin H10 grubunda RCT-RA260-T1 için 2 mm, T2 için 0,5 mm uç çapı belirtilir. Bunlar uç çaplarıdır; cihaz çözünürlüğü değildir. Dairesellik ölçüm cihazı üzerinde uç, çubuk ve model uyumunu birlikte kontrol edin.
RCT serisi prob örneği; görsel bütün uç çaplarını veya sipariş kodlarını temsil etmez.
Dairesellik ölçüm cihazı satın alırken 7 kriter
Dairesellik ölçüm cihazı fiyatını değerlendirirken aynı teslim kapsamını karşılaştırın. Fiyat, doğruluk, çalışma alanı ve servis birbirinden bağımsız kararlar değildir. Aşağıdaki tabloyu teknik teklif görüşmesinde kullanabilirsiniz; güncel fiyat doğrulanmadan para birimi veya tahmini fiyat bandı verilmemiştir.
Satın alma ve yöntem seçimi kontrol tablosu
Kriter
Teklifte sorulacak soru
Aranacak kanıt
Fiyat
Prob, fikstür, yazılım, eğitim ve kalibrasyon dâhil mi?
Aynı kapsamla hazırlanmış kalemli teklif.
Doğruluk
Bu parça ve programda gerekli belirsizlik sağlanabiliyor mu?
Gerçek numune testi ve yöntem değerlendirmesi.
Ölçüm hacmi
Çap, yükseklik, ağırlık ve prob yaklaşması uygun mu?
Parça ve fikstürün birlikte yerleşim kontrolü.
Taşınabilirlik
Üretim yanı veya laboratuvar kurulumu için hangi ortam gerekli?
Üretici kurulum şartları ve saha incelemesi.
Yazılım
İstenen parametre, filtre, profil ve rapor destekleniyor mu?
Gerçek program, örnek rapor ve lisans kapsamı.
Servis
Prob hasarı, onarım ve yedek parça süreci nasıl yürütülecek?
Yazılı hizmet kapsamı ve teslim koşulları.
Kalibrasyon
Hangi özellik, aralık ve prob düzeni kapsanıyor?
Uygun kapsamlı sertifika ve kontrol planı.
Özellikle üretim yanında dairesellik ölçüm cihazı kurulacaksa titreşim, sıcaklık değişimi, hava beslemesi ve temizlik gereksinimlerini önceden görüşün. Bir modele ait ortam şartını diğer modele kopyalamayın. Robotlu istasyonda güvenli çalışma alanı, parça besleme ve operatör müdahalesi de teklif kapsamına açıkça eklenmelidir.
Dairesellik ölçüm cihazı için kalibrasyon ve raporlama
Dairesellik ölçüm cihazı kalibrasyonu, günlük kontrol ve parça programının doğrulanması farklı çalışmalardır. Kalibrasyon, belirli metrolojik özellikleri referanslarla değerlendirir. Günlük kontrol, sistemdeki değişimi fark etmeye yardımcı olur. Uygulama doğrulaması ise seçilen prob, fikstür, kesit ve yazılım ayarlarının gerçek ölçüm görevine uygunluğunu inceler.
Referans parçayı doğru koşullarda kullanın
Referansın sertifikalı özelliğini, ölçüm bölgesini ve kullanıldığı ayarları bilmek gerekir. Sadece etiketteki nominal değere bakarak düzeltme yapmayın. Kir, hasar, yanlış yerleştirme veya farklı filtre, referans kontrolünü etkileyebilir. Kontrol kabul sınırlarını ve başarısız kontrolde izlenecek işlemleri önceden tanımlayın; ölçüm sırasında duruma göre yeni sınır üretmeyin.
RCT-300 kullanım kılavuzu, referansla sensör kontrolü ve sonuç değerlendirme ayarlarını ayrı adımlar olarak ele alır. Dairesellik ölçüm cihazı kullanıcısı, kendi modelinin güncel kılavuzunu uygulamalıdır. Bir cihazın referans düzeltme ayarını başka cihazın rutin parça kabul yöntemi olarak kopyalamayın. Kullanıcı kontrolünün kapsamı ile dış kalibrasyon hizmetinin kapsamını yazılı olarak ayırın.
Rapor tekrar kurulabilir bir yöntemi anlatmalı
Rapor; parça kodunu, teknik resim revizyonunu, kesit yüksekliğini, iç veya dış yüzeyi, parametreyi, birimi ve toleransı içermelidir. Prob kodu, uç çapı, çevresel örnekleme, filtre bandı, değerlendirme çemberi ve ölçüm yönü de gerektiğinde aynı koşulların kurulmasını sağlar. Cihaz kimliği, operatör, tarih ve kullanılan program revizyonu ayrıca kayıt altında tutulmalıdır.
Dairesellik ölçüm cihazı grafiğinde görüntü büyütmesi değiştiğinde profil daha bozuk veya daha düzgün görünebilir. Kararı yalnız grafiğin görünüşüne dayandırmayın; sayısal değer, ölçek ve ayarlar birlikte okunmalıdır. Ham veya yeniden değerlendirilebilir profilin saklanması, yalnız ekran görüntüsüne göre daha fazla inceleme olanağı sağlayabilir; yazılımın bu imkânını teklif aşamasında doğrulayın.
Referans kontrolü başarısızsa son geçerli kontrolden sonra ölçülen parçaları belirleyin. Kalite prosedürüne göre yeniden değerlendirme gereksinimini inceleyin; yalnız cihazı ayarlayıp önceki sonuçları otomatik olarak geçerli saymayın. İlk kayıt, araştırmanın nedeni ve tekrar ölçüm birlikte korunmalıdır. Böylece üretim değişimi ile ölçüm sistemi değişimi birbirinden ayrılabilir.
Gerçek parçayla ölçüm ve satın alma kontrol planı
Dairesellik ölçüm cihazı için yapılacak demo, yalnız temiz ve kolay bir referans üzerinde çalışmamalıdır. Normal üretim parçalarını, sınır yakınındaki örnekleri ve zor bağlanan geometrileri görüşmeye dâhil edin. Bu gruplar bir standardın zorunlu numune sayısı değildir; seçimin gerçek üretim koşullarını kapsamasını sağlayan pratik başlangıç örnekleridir.
INSIZE’ın gerçek üretim parçalarıyla uygulamalı ölçüm demoları, cihazın müşterinin kendi parçası üzerinde değerlendirilmesine odaklanır. Hangi dairesellik modelinin, probun ve ölçüm koşullarının gösterilebileceğini önceden teyit edin. Her cihazın sahaya taşınabileceği veya her ziyaret için hazır olduğu varsayılmamalıdır.
İstenen karakteristiği işaretleyin. Çap, dairesellik, silindiriklik ve salgı taleplerini teknik resimde ayırın. Datum gerektiren kontrolleri ayrıca belirtin. Aynı yüzeyde birden fazla şart varsa her birine karşılık gelen ölçüm yöntemi yazılmalıdır.
Kesit ve bağlama planını hazırlayın. Ölçüm yüksekliklerini, iç/dış yüzeyi, serbest veya bağlı durumu ve kullanılacak fikstürü belirleyin. Parçanın yeniden yerleştirilmesi sırasında aynı kesite nasıl dönüleceğini fotoğraf veya ölçülü tarifle açıklayın.
Ayarları ölçümden önce sabitleyin. Prob ucu, filtre bandı, referans çemberi ve örnekleme stratejisini kaydedin. İlk sonuç görüldükten sonra yalnız kabul sağlamak için ayar değiştirmeyin; yöntem değişecekse gerekçesini ve yeni doğrulamayı belgeleyin.
Tekrar ve yeniden bağlama etkisini ayırın. Parçayı yerinden çıkarmadan yapılan tekrar ile sökülüp bağlandıktan sonraki tekrar aynı etkiyi sınamaz. İkisini ayrı kaydedin; gerektiğinde farklı operatörlerin aynı talimatı uygulamasını da değerlendirin.
Mevcut yöntemle ilişkiyi inceleyin. Mikrometre veya V blok kontrolünü sürdürmek istiyorsanız farklı form örneklerinde referans ölçümle karşılaştırın. Yalnız düzgün numunelerde bulunan uyumu bütün ürün ailesine yaymayın. Yöntemlerin aynı karakteristiği karşılaştırdığından emin olun.
Kabul testini teklifin parçası yapın. Numune, program, rapor, belirsizlik beklentisi, eğitim ve teslim kapsamını yazılılaştırın. Seri üretimde parça değişimi, referans kontrolü ve veri kaydı dâhil toplam çevrimi ölçün; yalnız tarama süresini kapasite olarak kullanmayın.
INSIZE Kalite Ankara teknik görüşme rehberi de parça, tolerans, adet, ortam ve rapor ihtiyacının birlikte değerlendirilmesini önerir. Dairesellik ölçüm cihazı görüşmesinde bu bilgileri tek bir teknik dosyada toplamak, modelleri yalnız katalog başlıklarıyla karşılaştırmaktan daha açıklayıcıdır.
Demo sonunda yalnız “cihaz uygun” notu bırakmayın. Hangi parçaların hangi koşullarda ölçüldüğünü, kabul edilen programı, açık kalan soruları ve ek aksesuar ihtiyacını kaydedin. İstenen sonucu doğrulayamadığınız bir uygulama için daha fazla numune veya farklı prob denemesi gerekebilir. Bu belirsizliği satın alma öncesinde görünür kılmak, kurulum sonrasında çözülmesini beklemekten daha kontrollüdür.
Dairesellik ölçüm cihazı hakkında sık sorulan sorular
Mikrometreyle ölçülen çapların aynı olması yeterli midir?
Çap kontrolü için yararlı olabilir, ancak dairesellik uygunluğunu tek başına kanıtlamaz. Bazı loblu veya sabit genişlikli şekiller, farklı yönlerde yakın boyut sonuçları verebilir. Teknik resimde ayrıca form toleransı bulunuyorsa bu özelliği yeterli örnekleme ve uygun değerlendirme yöntemiyle kontrol etmek gerekir.
V blok ve komparatör hiç kullanılamaz mı?
Kullanılabilir; özellikle doğrulanmış bir parça ailesinde hızlı proses karşılaştırmasına yardımcı olabilir. Ancak gösterge hareketi destek açısına, temaslara ve lob yapısına bağlıdır. Düzeneğin verdiği değeri doğrudan dairesellik kabul etmek yerine referans yöntemle ilişkisini ve kullanım sınırlarını önceden belirleyin.
CMM dairesellik ölçebilir mi?
Evet, uygun prob, yeterli örnekleme veya tarama, doğru algoritma ve doğrulanmış ölçüm belirsizliğiyle kullanılabilir. Az sayıda noktadan hesaplanan çap, bütün çevrenin formunu temsil etmeyebilir. Karar, yalnız cihazın CMM olmasına değil, gerçek parça için kurulmuş ölçüm stratejisinin yeterliliğine dayanmalıdır.
Salgı değerinin yarısı dairesellik midir?
Genel bir kural olarak hayır. Salgı ölçümünde form, eksantriklik, bağlama ve dönme referansı birlikte etkili olabilir. Toplam gösterge değişimini ikiye bölmek bu etkileri ayırmaz. Teknik resimde salgı isteniyorsa salgı; dairesellik isteniyorsa uygun form değerlendirmesi yapılmalıdır.
0,001 µm çözünürlük aynı büyüklükte doğruluk sağlar mı?
Hayır. Çözünürlük, gösterim veya algılama adımını anlatır; sistem doğruluğu ve görev belirsizliği farklıdır. Dairesellik ölçüm cihazı üzerinde prob, dönme sistemi, bağlama, filtre ve ortam etkileri ayrıca değerlendirilir. Çok basamaklı ekran, tek başına dar toleranslı bir parçanın kabul edilebileceğini kanıtlamaz.
Bir kesitte iyi sonuç bütün mil için yeterli midir?
Hayır. Sonuç yalnız ölçülen kesit ve kullanılan yöntem hakkında bilgi verir. Farklı yüksekliklerde form değişebilir; koniklik veya eksen eğriliği bulunabilir. Kesit sayısı, konumu ve silindiriklik gereksinimi teknik resim ile kontrol planına göre belirlenmelidir; evrensel tek bir kesit sayısı yoktur.
Robotlu sistemde operatör etkisi tamamen kaybolur mu?
Parça taşıma ve yerleştirme standardize edilebilir, ancak yöntem kurma, fikstür tasarımı, prob seçimi ve program ayarları yine önemlidir. Yanlış hazırlanmış program otomatik sistemde de yanlış değerlendirme üretir. Robot konumlandırma verisiyle ölçüm ünitesinin form doğruluğunu birbirinden ayrı ele almak gerekir.
Dairesellik ölçüm cihazı kalibre edildiyse her parça güvenle ölçülür mü?
Belge, kapsadığı metrolojik özellikler ve koşullar için bilgi sağlar; her parça geometrisinin ve her programın doğrulandığı anlamına gelmez. Prob erişimi, bağlama, kesit, filtre ve kabul kuralı uygulama özelinde incelenmelidir. Rutin referans kontrolü ile kalibrasyonun birbirinin yerine geçtiği varsayılmamalıdır.
Parçanıza uygun dairesellik kontrolünü planlayın
Dairesellik ölçüm cihazı seçimi için teknik resim, kritik kesitler, malzeme, parça ölçüleri, tolerans ve günlük adet bilgisini hazırlayın. Mevcut kontrol yönteminizi ve yaşadığınız problemi de ekleyin: çap uyduğu hâlde montaj sorunu mu var, salgı mı yüksek, yoksa farklı cihazların sonuçları mı uyuşmuyor?
INSIZE teknik ekibiyle iletişime geçerek cihaz, prob ve ölçüm programı seçeneklerini görüşebilir; demo talebi üzerinden gerçek parçayla değerlendirme imkânını sorabilirsiniz. Kararı, doğrulanmış yöntem ve açık kabul koşullarıyla tamamlayın; tek bir çap sonucu veya katalog basamağı üzerinden form uygunluğu varsaymayın.