


Tersine Mühendislikte 3D Lazer Tarama Nasıl Kullanılır?
- İçindekiler
- Tersine mühendislik sürecinde 3D lazer tarama hangi aşamalarda kullanılır?
- Tersine mühendislikte 3D lazer tarama: 7 kritik adım
- 1. Amacı ve kabul ölçütünü yazılı tanımlayın
- 2. Parçayı, yüzeyi ve çalışma alanını hazırlayın
- 3. Referans sistemini ve tarama yönlerini planlayın
- 4. Yüzey verisini toplayın ve eksikleri parça üzerindeyken kontrol edin
- 5. Nokta bulutunu ve ağı kontrollü biçimde düzenleyin
- 6. CAD geometrisini kullanım amacına göre yeniden kurun
- 7. Modeli doğrulayın ve teslim paketini kapatın
- Nokta bulutu, STL ve parametrik CAD arasındaki fark nedir?
- Tersine mühendislikte 3D lazer tarama için INSIZE seçenekleri
- LSM-L340: farklı tarama modlarıyla ayrıntı değerlendirmesi
- LSM-L560S: geniş yüzeyler için kapsam ve ayrıntı dengesi
- Doğruluk, hacim, yazılım ve maliyet nasıl karşılaştırılır?
- Ölçüm kolu veya CMM ne zaman sürece eklenir?
- Üç uygulama senaryosunda hangi yaklaşım seçilmeli?
- Teknik resmi bulunmayan bir makine kapağı
- Revizyon yapılacak geniş bir kalıp yüzeyi
- Mevcut gövdeye eklenecek yeni bir bağlantı aparatı
- Doğrulamada hangi hatalar önlenmeli?
- Demo ve satın alma öncesi kontrol listesi
- Tersine mühendislikte 3D lazer tarama hakkında sık sorulan sorular
- 3D lazer tarayıcı doğrudan üretime hazır CAD modeli verir mi?
- Tek bir aşınmış parçadan nominal ölçüler bulunabilir mi?
- STL dosyası CNC üretiminde kullanılabilir mi?
- Parlak veya koyu parçalar mutlaka matlaştırılmalı mı?
- İç kanallar ve kapalı boşluklar lazerle ölçülür mü?
- LSM-L340 ile LSM-L560S arasında nasıl seçim yapılmalı?
- Tarama işlemi için süre veya fiyat önceden kesin söylenebilir mi?
- Doğrulama raporunda hangi bilgiler bulunmalı?
- Parçanız için ölçümden CAD teslimine kadar kapsamı belirleyin
Tersine mühendislikte 3D lazer tarama, fiziksel parçanın erişilebilir yüzeylerini sayısallaştırarak yeniden tasarım için ölçüm verisi sağlar. Süreç; hedef belirleme, parça hazırlığı, referanslama, tarama, ağ düzenleme, CAD modelleme ve doğrulama aşamalarından oluşur. Tarayıcıdan alınan STL dosyası tek başına düzenlenebilir parametrik model değildir. Üretime uygun çıktı için ölçüm verisi mühendislik kararlarıyla yorumlanmalı, kritik ölçüler ve modelin parçaya uyumu ayrıca kontrol edilmelidir.
Teknik resmi kayıp bir makine parçasını yeniden üretmek, mevcut kalıbı revize etmek veya bir gövdeye uyumlu bağlantı tasarlamak aynı hazırlığı gerektirmez. Bazı projelerde mevcut şeklin kaydı yeterlidir; bazılarında aşınmış bölgelerin düzeltilmesi ve bağlantı ölçülerinin yeniden tanımlanması gerekir. Bu nedenle ilk soru “Hangi cihazla tarayalım?” değil, “Hangi teslimatla bu işi tamamlanmış sayacağız?” olmalıdır.
Bu rehber, tersine mühendislikte 3D lazer tarama çalışmasını Ar-Ge, üretim ve kalite ekiplerinin birlikte planlaması için hazırlandı. INSIZE ürünleri ve teknik PDF’leri, cihaz seçimini iş akışına bağlamak amacıyla kullanıldı. Aşağıdaki senaryolar uygulamayı açıklayan temsili örneklerdir; gerçekleşmiş müşteri projesi veya garantili performans sonucu değildir.

İçindekiler
Tersine mühendislik sürecinde 3D lazer tarama hangi aşamalarda kullanılır?
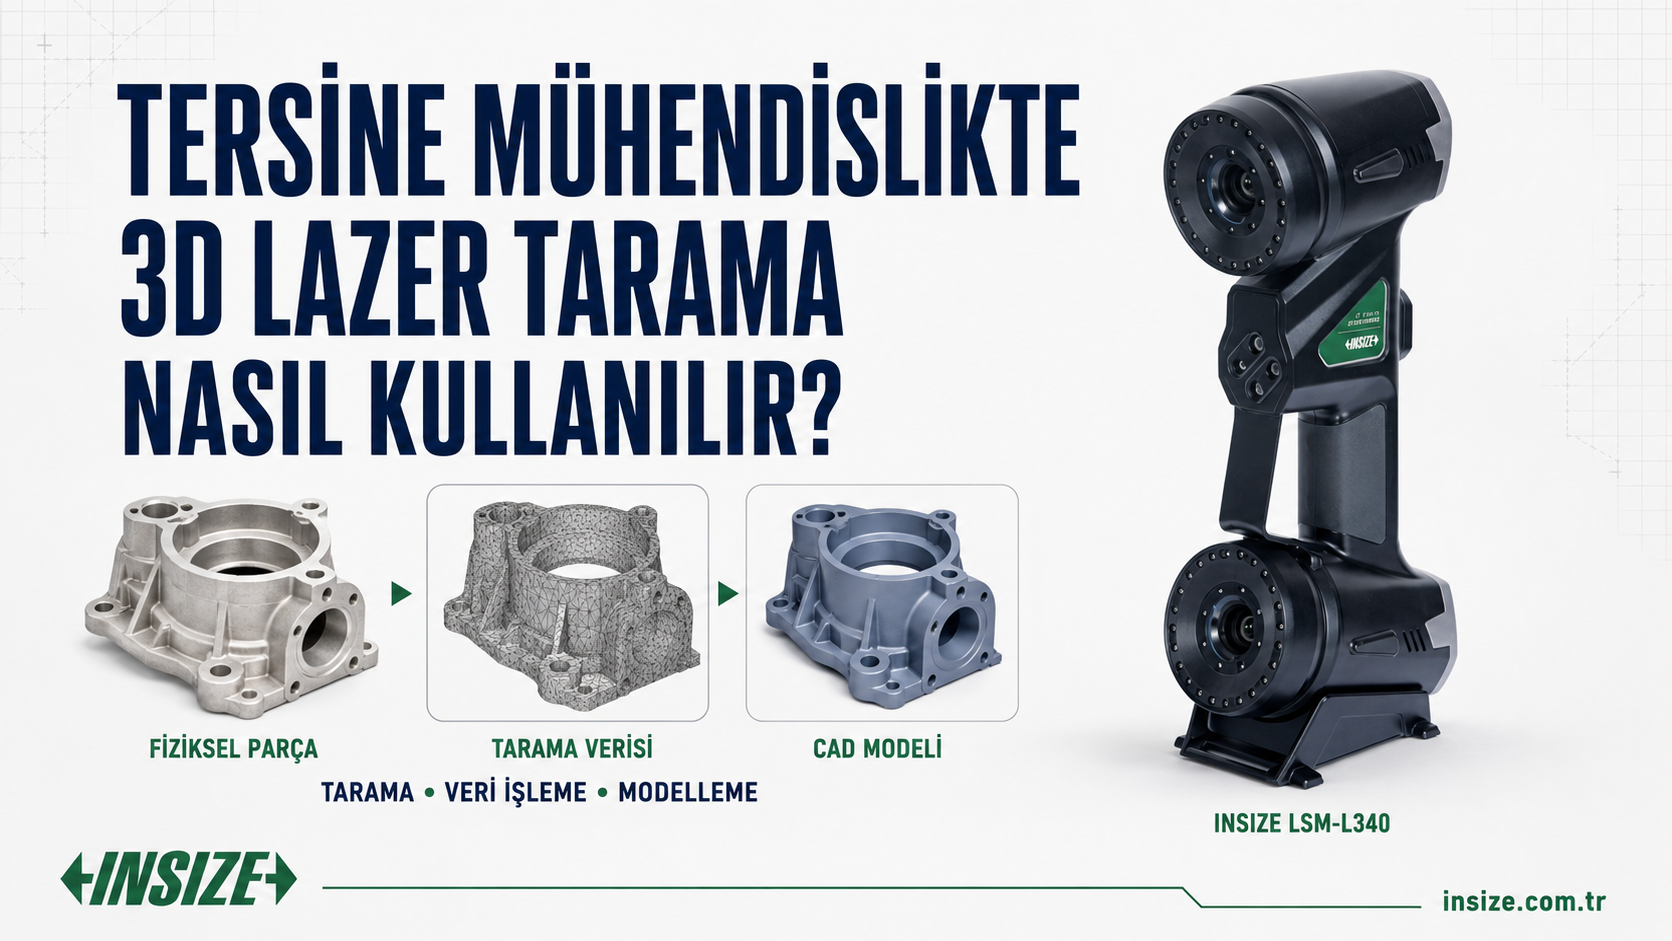
3D lazer tarama, parça ve ölçüm hedefi hazırlandıktan sonra yüzey verisinin toplanmasında kullanılır. Toplanan veri referans sisteminde birleştirilir, temizlenir ve uygun bir ağ modeline dönüştürülür. Bu model CAD geometrisinin kurulmasına kaynak olur. Son aşamada CAD ile tarama karşılaştırılır; kritik özellikler uygun ölçüm yöntemiyle doğrulanır. Tarama, tasarım kararlarının veya üretim kabulünün tek başına yerine geçmez.
İşin kapsamını belirlerken üç teslimatı ayırın: parçanın mevcut durumunu gösteren sayısal kayıt, üretim için yeniden oluşturulmuş CAD modeli ve doğrulama raporu. Her biri farklı emek, yazılım ve kabul ölçütü gerektirir. Tersine mühendislikte 3D lazer tarama projesini yalnızca “üç boyutlu dosya teslimi” olarak tanımlamak, bu farkları teklif aşamasında görünmez bırakır.
Tersine mühendislikte 3D lazer tarama: 7 kritik adım
Tersine mühendislikte 3D lazer tarama için aşağıdaki sıra, ilk görüşmeden mühendislik onayına kadar kullanılabilecek bir çalışma önerisidir. Adımların süresi parçaya, istenen ayrıntıya ve teslimat kapsamına göre değişir. Bazı işlerde eksik yüzeyi yeniden taramak veya modelleme kararını gözden geçirmek gerekir; süreç her zaman tek geçişte bitmez.
1. Amacı ve kabul ölçütünü yazılı tanımlayın
Önce mevcut parçanın aynısını mı kaydedeceğinizi, yoksa işlevsel bir yeni tasarım mı oluşturacağınızı belirleyin. Kullanılmış bir parçanın yüzeyinde aşınma, çarpılma veya sonradan açılmış delikler bulunabilir. Bunların tamamını yeni modele taşımak, mevcut hatayı yeniden üretmek anlamına gelebilir. Parçanın bugünkü şekli ile tasarımın hedeflenen şekli ayrı tutulmalıdır.
Tersine mühendislikte 3D lazer tarama için başlangıç formuna parça kodu, kullanım amacı, kritik bağlantılar, istenen dosya biçimleri ve kabul sorumlusu yazılmalıdır. “CAD teslimi” deniyorsa yüzey modelinin mi, katı modelin mi, yoksa düzenlenebilir unsur geçmişinin mi istendiği açıkça belirtilmelidir. Teknik resim, toleranslandırma ve prototip kontrolü ayrıca isteniyorsa kapsamda görünmelidir.
Aşınmış numuneden nominal ölçü çıkarılacaksa kararın dayanağını kaydedin. Sağlam eş parça, montaj ilişkisi veya mevcut çizim gibi veriler kullanılabilir. Tek bir taramadaki değeri yuvarlamak, mühendislik onayı yerine geçmez. Onaylanamayan özellikler tasarım varsayımı olarak işaretlenmelidir.
2. Parçayı, yüzeyi ve çalışma alanını hazırlayın
Yüzeydeki yağ, gevşek kir ve hareketli parçalar değerlendirilmelidir. Temizlik işlemi numunenin geometrisini değiştirmemeli; hassas veya kaplamalı yüzeylerde uygun yöntem seçilmelidir. Parça ince, esnek veya kolay şekil değiştiriyorsa bağlama düzeninin yüzeyi zorlamaması gerekir. Serbest durumdaki şekil ile montaj altında oluşan şekil aynı ölçüm hedefi değildir.
Parlak, koyu veya ışık geçiren yüzeylerin taranabilirliğini gerçek numuneyle sınayın. Yüzey matlaştırma gerekiyorsa kullanılan malzemenin uygunluğu, kalınlık etkisi ve temizlenebilirliği değerlendirilmelidir. “Her yüzeyi hazırlıksız tarar” gibi genel bir kabulle işe başlanmamalıdır. Kullanılan yüzey işlemi raporda izlenebilir olmalıdır.
Bu hazırlık, tersine mühendislikte 3D lazer tarama verisinin yorumunu da kolaylaştırır. Parçanın hangi yüzeylerinin kapatıldığını, nereden desteklendiğini ve tarama sırasında konum değiştirip değiştirmediğini fotoğraf ve kısa notlarla belgeleyin. Sonradan görülen farkın parçadan mı, bağlamadan mı kaynaklandığını araştırmak böylece daha kolay olur.
3. Referans sistemini ve tarama yönlerini planlayın
Farklı açılardan alınan verilerin aynı koordinat sisteminde birleştirilmesi gerekir. Referans işaretlerinin yerleşimi ve kullanılacak yardımcı elemanlar cihazın talimatına göre seçilmelidir. Rastgele yerleştirilmiş işaretler veya taramalar arasında hareket eden referanslar, birleştirme sürecini zorlaştırabilir. Cihazın tüm modelleri için geçerli bir işaret sayısı varsayılmamalıdır.
Tersine mühendislikte 3D lazer tarama için parçanın çevresinde erişim planı hazırlayın. Alt yüzeyi görmek için numune çevrilecekse ortak referansların nasıl korunacağını önceden belirleyin. Büyük parçadaki çok sayıda yerel taramanın birleşmesi, bütün hacimde doğruluğun kendiliğinden korunduğunu göstermez. Uygun referans ve doğrulama yaklaşımı ayrıca değerlendirilmelidir.
İşlevsel koordinat sistemini de bu aşamada konuşun. Montaj yüzeyi, eksen veya bağlantı noktaları modelin hangi yönde kullanılacağını belirleyebilir. Büyük gövdelerde erişim ve yerleşim kararları için INSIZE’ın CMM ile büyük parça ölçümü rehberi, hacim ve saha koşullarını birlikte düşünmek için ilgili bir kaynaktır.
4. Yüzey verisini toplayın ve eksikleri parça üzerindeyken kontrol edin
Tarama sırasında yalnızca ekranda güzel görünen bir model elde etmeye odaklanmayın. Kritik kenarların, bağlantı bölgelerinin ve ani eğrilik değişimlerinin yeterli veriyle temsil edildiğini kontrol edin. Küçük bir delik çevresindeki eksik kayıt, geniş ve düzgün bir yüzeydeki eksikten daha önemli olabilir. Veri yoğunluğu parçanın işlevsel ayrıntılarıyla ilişkilendirilmelidir.
Lazer tarama, optik olarak erişilebilen yüzeylerden veri toplar. Kapalı iç boşluklar, görüş hattı dışında kalan kanallar ve bazı derin delikler doğrudan kaydedilemeyebilir. Eksik bölgeyi yazılımla kapatmak, o bölgenin gerçekten ölçüldüğü anlamına gelmez. Böyle alanlar yeniden erişim, başka bir ölçüm yöntemi veya açıkça belgelenmiş modelleme varsayımı gerektirir.
Tersine mühendislikte 3D lazer tarama sırasında kapsama kontrolünü numune sökülmeden yapın. Gerekli ek taramaları aynı kurulumda tamamlamak, günler sonra parçayı yeniden bağlamaktan daha yönetilebilir bir süreç sağlar. Ham tarama oturumlarını koruyun; yalnızca birleştirilmiş ve sadeleştirilmiş dosyayı saklamak sonraki incelemeleri sınırlar.
5. Nokta bulutunu ve ağı kontrollü biçimde düzenleyin
Tarama yazılımındaki veri temizliği; arka planın ayrılması, istenmeyen noktaların kaldırılması ve gerekli ağ işlemlerini içerebilir. Ancak her işlem yüzeyin temsilini etkileyebilir. Aşırı yumuşatma kenarları yuvarlayabilir; fazla sadeleştirme küçük ayrıntıları kaybettirebilir. Bu nedenle işlem ayarları yalnız dosya boyutuna göre seçilmemelidir.
Tersine mühendislikte 3D lazer tarama dosyalarını en azından ham veri ve işlenmiş veri olarak ayırın. Delik doldurma, yüzey onarımı veya bölgesel düzenleme yapılan alanları kaydedin. Otomatik tamamlanmış bir yüzeyin ölçümden gelen yüzeyle aynı güven düzeyinde sunulmasını önlemek için bu ayrım teslimatta da korunmalıdır.
Birleştirme sonrası kontrol yalnız renkli önizleme üzerinden yapılmamalıdır. Kritik kesitlerde katmanlaşma, çift yüzey veya olağan dışı geçiş olup olmadığı incelenmelidir. Tekrarlı düzenleme yapılacaksa dosyayı tarih ve revizyonla adlandırın. Onaylanan ağın hangi ham oturumdan üretildiği sonradan bulunabilmelidir.
6. CAD geometrisini kullanım amacına göre yeniden kurun
Düzlem, silindir ve delik gibi geometrik unsurlar ile serbest biçimli yüzeylerin modelleme yaklaşımı farklı olabilir. Mekanik bir bağlantıda eksen ilişkileri ve düzenlenebilir ölçüler öne çıkarken, organik bir gövdede yüzey sürekliliği önem kazanabilir. Her parçayı aynı otomatik dönüştürme yöntemiyle ele almak uygun değildir.
Bu aşamada tersine mühendislikte 3D lazer tarama verisi bir tasarım girdisidir. Hangi ayrıntının korunacağı, hangi aşınmanın giderileceği ve hangi ölçünün nominal kabul edileceği mühendislik kararıdır. Modelleme yazılımının bunu operatör onayı olmadan doğru belirleyeceği varsayılmamalıdır. Kritik kararlar model revizyon notuna eklenmelidir.
Hedef CAD ortamında örnek dosya açma ve düzenleme denemesi yapın. STEP teslimi, tek başına yerel CAD programının unsur geçmişinin korunacağını garanti etmez. Parametrik değişiklik bekleniyorsa kullanılacak yazılım, sürüm ve teslim biçimi üzerinde ayrıca anlaşılmalıdır. Tarama yazılımı, tersine mühendislik araçları ve kalite kontrol modüllerinin lisans kapsamları birbirinden ayrılmalıdır.
7. Modeli doğrulayın ve teslim paketini kapatın
Oluşturulan CAD modelini kullanılan tarama verisiyle karşılaştırmak, modelleme sırasında oluşan farkları görmeye yardımcı olur. Fakat aynı veriden oluşturulmuş modeli yine aynı veriye uydurmak, tüm ölçüm zincirini bağımsız olarak doğrulamaz. Bağlantı ve sızdırmazlık gibi kritik özellikler için amaca uygun ek kontroller planlanmalıdır.
Tersine mühendislikte 3D lazer tarama raporunda karşılaştırma hizalamasını belirtin. Genel en iyi uyum hesabı ile montaj referanslarına göre yapılan değerlendirme farklı sonuç verebilir. Renk skalasının sınırları, incelenen bölgeler ve hariç tutulan yüzeyler görünür olmalıdır. Yalnız yeşil bir ekran görüntüsü, tanımlı kabul ölçütlerinin sağlandığını kanıtlamaz.
Teslim paketine onaylı CAD dosyası, ilgili ağ, koordinat tanımı, sapma değerlendirmesi ve açık kalan varsayımlar eklenmelidir. Üretime geçilecekse ilk parçanın kontrolü ayrıca planlanır. Geometrinin sayısallaştırılması, malzeme veya işlev doğrulamasının tamamlandığı anlamına gelmez.
Nokta bulutu, STL ve parametrik CAD arasındaki fark nedir?
Nokta bulutu ölçülmüş konum verilerini, ağ modeli yüzeyin küçük yüzey elemanlarıyla temsilini, CAD modeli ise tasarımda kullanılacak geometrik yapıyı ifade eder. Dosya adının “3D model” olması bu çıktıların eşdeğer olduğu anlamına gelmez. Tersine mühendislikte 3D lazer tarama teklifinde teslimat tanımı bu nedenle dosya uzantısından daha ayrıntılı olmalıdır.
| Çıktı | Ne içerir? | Nerede kullanılır? | Neyi tek başına sağlamaz? |
|---|---|---|---|
| Nokta bulutu | Yüzeyden toplanmış konum verileri | Ham kayıt, yeniden işleme ve geometri çıkarma | Kapalı yüzey veya düzenlenebilir mekanik tasarım |
| STL / üçgen ağ | Üçgenlerle temsil edilen yüzey | Görselleştirme, uygun yazılımla analiz veya imalat hazırlığı | Nominal ölçüler, toleranslar ve parametrik unsur geçmişi |
| CAD yüzey / katı model | Yeniden oluşturulmuş mühendislik geometrisi | Tasarım, montaj ve uygun CAM iş akışı | Her biçimde düzenlenebilir unsur geçmişi veya üretim onayı |
| Parametrik model | Seçilen CAD ortamında tanımlı ölçüler ve ilişkiler | Revizyon, varyant tasarımı ve kontrollü değişiklik | Ölçülmeyen özelliklerin doğruluğu veya işlevsel uygunluk |
| Doğrulama raporu | Tanımlı yöntemle yapılan karşılaştırma ve kontrol sonuçları | Kabul kararı ve teknik izlenebilirlik | Kapsamı dışındaki tüm özelliklerin kabulü |
Pratik bir teslim kontrolü uygulayın: dosyayı hedef bilgisayarda açın, bir kritik ölçüyü bulun ve beklenen değişikliği deneyin. Model yalnızca görüntülenebiliyor, fakat gerekli revizyon yapılamıyorsa teslim kapsamı ihtiyacınızı karşılamıyor olabilir. Birim, koordinat yönü ve dosya revizyonu da bu kontrolün parçasıdır.
Tersine mühendislikte 3D lazer tarama için INSIZE seçenekleri
Cihaz seçimini en yüksek tarama hızı üzerinden yapmak yeterli değildir. Yakalanacak en küçük ayrıntı, toplam parça boyutu, kritik ölçülerin toleransı ve kullanılacak yazılım birlikte değerlendirilmelidir. Aşağıdaki INSIZE modelleri farklı ihtiyaçları görüşmek için başlangıç noktalarıdır; uygunluk gerçek parça üzerindeki demo ve tanımlı kabul ölçütleriyle belirlenmelidir.
LSM-L340: farklı tarama modlarıyla ayrıntı değerlendirmesi
INSIZE LSM-L340 ürün sayfası üzerinden erişilen LSM-L340 teknik PDF’inde yüksek hızlı, hassas ve derin delik taraması için üç mod belirtilir. Çıktı biçimleri STL, PLY ve TXT olarak listelenir. Tarama yazılımı standart teslimatta, 3D ölçüm yazılımı ve bilgisayar ise opsiyonel kapsamda yer alır.
Bu ayrım, tersine mühendislikte 3D lazer tarama projesinde önemlidir: tarama dosyasının alınabilmesi, parametrik modelleme veya tüm kalite raporlarının aynı pakette bulunduğunu göstermez. Derin delik modu da her delikte tam erişim garantisi olarak yorumlanmamalıdır. Numunedeki kritik ayrıntının hangi modda kaydedilebildiğini ve dosyanın hedef modelleme yazılımında kullanılabildiğini gösteren demo isteyin.
Ürün sayfasının başlığı LSM-L340/L560 ailesini kapsasa da burada verilen teknik bilgiler yalnızca bağlantıdaki LSM-L340 PDF’ine aittir. Başka modelin özelliğini aynı isim benzerliğiyle aktarmayın; satın alma dosyasına teklif edilen tam ürün kodunu yazın.
LSM-L560S: geniş yüzeyler için kapsam ve ayrıntı dengesi
INSIZE LSM-L560S geniş görüş alanlı tarayıcı için yayımlanan LSM-L560S teknik PDF’i, yerleşik fotogrametriyi ve standart teslimattaki fotogrametrik cetvelleri belirtir. Büyük yüzeylerle çalışırken bu kapsamın kuruluma nasıl uygulanacağını, çalışma mesafesini ve referans düzenini teklif görüşmesinde açıklığa kavuşturun.
Tersine mühendislikte 3D lazer tarama sırasında geniş alanı kapsamak ile küçük ayrıntıyı temsil etmek aynı ihtiyaç değildir. Büyük bir kalıp yüzeyinin tamamını almak mümkün olsa bile küçük bir kanalın veya keskin kenarın yeterliliği ayrıca sınanmalıdır. Seçimi parçanın yalnız dış boyutuna göre yapmayın; modelde korunması gereken en küçük işlevsel özelliği de belirtin.

Doğruluk, hacim, yazılım ve maliyet nasıl karşılaştırılır?
Aşağıdaki tablo, tersine mühendislikte 3D lazer tarama için iki tarayıcıyı ve gerektiğinde tamamlayıcı olacak temaslı ölçüm yaklaşımını ayırır. Sayısal tarayıcı verileri yukarıdaki model PDF’lerinin ilk sayfasındandır. Ölçüm kolu ve sabit CMM için tek bir genel doğruluk değeri verilmemiştir; bunlar model ve konfigürasyona bağlıdır.
| Kriter | INSIZE LSM-L340 | INSIZE LSM-L560S | Temaslı ölçüm kolu / CMM |
|---|---|---|---|
| Fiyat / bütçe | Cihaz, opsiyonlar ve CAD lisansı ayrı açıklanmalı | Teslimat, yazılım ve bilgisayar kapsamı netleştirilmeli | Ayrı yatırım veya doğrulama hizmeti olarak değerlendirilmeli |
| Üreticinin hacimsel performans ifadesi | 0,015 mm + 0,035 mm/m; standart konfigürasyon | 0,1 mm + 0,015 mm/m | Seçilen modelin teknik belgesi esas alınmalı |
| Alan / hacim | Azami tarama alanı: 650 × 550 mm | Azami tarama alanı: 2200 × 2200 mm | Kol erişimi veya makine ölçüm hacmi kontrol edilmeli |
| PDF’deki azami çözünürlük | 0,01 mm | 0,5 mm | Ölçüm sistemi ve göreve göre değerlendirilir |
| Taşınabilirlik | El tipi tarayıcı; referans ve bilgisayar düzeni gerekir | El tipi tarayıcı; çalışma alanı planlanmalıdır | Ölçüm kolu taşınabilir; sabit CMM’de parça taşınması gerekebilir |
| Yazılım | Tarama dahil; 3D ölçüm yazılımı opsiyonel | Tarama dahil; CAD ve raporlama kapsamı teyit edilmeli | Kontrol programı, veri alışverişi ve lisanslar ayrıca belirtilmeli |
| Servis / eğitim | Kurulum ve uygulama eğitimini yazılı isteyin | Fotogrametri ve saha uygulamasını kapsamda sorgulayın | Yerinde destek ve operatör eğitimini ayrıca değerlendirin |
| Kalibrasyon / doğrulama | Kalibrasyon plakası standart teslimatta | Kalibrasyon plakaları standart teslimatta | Model, prob düzeni ve kullanım koşullarına uygun plan gerekir |
Tabloyu okuma notu: Tarama alanı, tek seferde ölçülebilecek en büyük parçanın boyutu değildir. PDF’deki çözünürlük, kabul edilebilir ölçüm hatası anlamına gelmez. Hacimsel performans ifadeleri de her görev için hesaplanmış ölçüm belirsizliği değildir. Kalibrasyon plakasının bulunması, izlenebilir kalibrasyon belgesinin aynı kapsamda verildiğini tek başına kanıtlamaz.
Bu nedenle tersine mühendislikte 3D lazer tarama karşılaştırmasında “en küçük sayı en iyi seçimdir” yaklaşımı yerine görev uygunluğunu sorgulayın. İnce ayrıntı, geniş yüzey, montaj ölçüsü ve raporlama ihtiyacı farklı öncelikler yaratır. Son kararı, aynı parçaya ve aynı teslimat tanımına dayanan denemelerle verin.
Ölçüm kolu veya CMM ne zaman sürece eklenir?
Taranamayan iç geometriler veya ayrıca kontrol edilmesi gereken bağlantı özellikleri için uygun temaslı yöntem değerlendirilebilir. Bu, tarayıcının her projede yetersiz olduğu anlamına gelmez; farklı özelliklere farklı ölçüm görevleri atanmasıdır. Tersine mühendislikte 3D lazer tarama ile elde edilen yoğun yüzey verisi, seçilmiş kritik ölçülerin ayrı kontrolüyle birlikte kullanılabilir.
INSIZE CMM-HE/HM/GP ölçüm kolları sahada erişim gereksinimi için, INSIZE CMM-WM atölye koordinat ölçüm makineleri ise uygun parçaların kontrollü ölçüm düzeni için incelenebilir. Buradaki ürünler tarayıcı aksesuarı olarak sunulmamaktadır; mekanik bağlantı veya ortak yazılım uyumu ayrıca doğrulanmalıdır.

Kurulum ve erişim farklarını ölçüm kolu ile sabit CMM karşılaştırmasında inceleyebilirsiniz. İnce kenarlar veya farklı optik ölçüm ihtiyaçları bulunan parçalarda CMM ve video ölçüm cihazı seçim rehberi de ilgili yöntemleri ayırmaya yardımcı olur. Video ölçüm cihazı, burada anlatılan portatif 3D lazer tarayıcıyla aynı cihaz sınıfı değildir.
Üç uygulama senaryosunda hangi yaklaşım seçilmeli?
Aşağıdaki örnekler, tersine mühendislikte 3D lazer tarama planının parça amacına göre nasıl değişebileceğini gösterir. Sayısal tolerans, süre kazancı veya gerçekleşmiş müşteri sonucu varsayılmamıştır.
Teknik resmi bulunmayan bir makine kapağı
Kapağın dış yüzeyi, montaj çevresi ve bağlantı noktaları kaydedilir. Dış biçimin mevcut hali korunabilir; ancak conta yüzeyi ve bağlantı delikleri ayrı kabul ölçütleri gerektirir. Aşınmış delikler varsa bunların ölçülen çapını doğrudan yeni tasarıma taşımak yerine, karşı parçayla ilişkisi incelenir. Teslimatta gövde modeliyle bağlantı geometrisinin hangi dayanaklarla oluşturulduğu belirtilir.
Bu senaryoda tersine mühendislikte 3D lazer tarama, genel biçimin yeniden kurulmasına veri sağlar. Montaj denemesi veya kritik özelliklerin ek ölçümü ise modelin kullanım amacına uygunluğunu değerlendirmek için planlanır. Dış görünüş benzerliği tek başına yeterli kabul edilmez.
Revizyon yapılacak geniş bir kalıp yüzeyi
Önce mevcut yüzeyin kaydı ile hedef revizyon birbirinden ayrılır. Geniş yüzeylerde kapsama, referansların korunması ve taramalar arasındaki tutarlılık ön plana çıkar. CAD oluşturulurken hangi bölgelerin mevcut şekli izleyeceği, hangi bölgelerin tasarım kararıyla değiştirileceği ayrı katmanlarda veya revizyon notlarında gösterilir. Böylece modelleme düzeltmesi, ölçüm hatasıyla karıştırılmaz.
Tersine mühendislikte 3D lazer tarama burada tüm kalıbı eşit ayrıntıyla işlemek zorunda değildir. Kritik yüzeylere gereken dikkat verilirken destek veya bağlantı bölgeleri kendi kullanım ihtiyaçlarına göre ele alınır. İlk işlenen parçanın kontrolü, kalıp modelinin kabulünden ayrı bir aşama olarak planlanır.
Mevcut gövdeye eklenecek yeni bir bağlantı aparatı
Bu işte amaç tüm gövdeyi kopyalamak olmayabilir. Aparatın oturacağı yüzey, bağlantı noktaları ve çevredeki engeller yeterli kapsamı oluşturabilir. Ölçüm planı işlevsel bölgeye daraltıldığında gereksiz veri işleme azalır. Yeni aparatın CAD modeli, gövdenin ölçülen geometrisiyle aynı koordinat sisteminde tasarlanır.
Bu kullanımda tersine mühendislikte 3D lazer tarama çıktısı, yeni tasarımın referansıdır. Montaj boşluğu, erişim ve temas yüzeyleri ayrıca kontrol edilir. Gövdenin taranmış olması, yeni aparatın dayanım veya yük taşıma hesabının tamamlandığı anlamına gelmez.
Doğrulamada hangi hatalar önlenmeli?
Tersine mühendislikte 3D lazer tarama çalışmalarında denetim sorusu yalnız “Model parçaya benziyor mu?” değildir. Ölçümden tasarıma geçerken hangi bilgilerin korunduğu ve hangilerinin değiştirildiği anlaşılmalıdır. Aşağıdaki kontrol noktaları bir inceleme toplantısında doğrudan kullanılabilir.
- Hizalamayı saklamayın: Raporun hangi referans sisteminde üretildiğini ve en iyi uyum işlemi kullanılıp kullanılmadığını belirtin.
- Aşınmayı tasarım sanmayın: Yeniden oluşturulan nominal özellikleri, ölçülen mevcut durumdan ayırın ve onaylayan kişiyi kaydedin.
- İşlenmiş veriyi ham veriyle karıştırmayın: Yumuşatılmış veya tamamlanmış bölgelerin kapsamını teslimata ekleyin.
- Ölçülmeyen yüzeyi işaretleyin: Görüş dışındaki bir boşluğun modelde kapatılmış olması, içerideki geometrinin bilindiğini göstermez.
- Rapor ölçeğini sabitleyin: Farklı revizyonları karşılaştırırken renk skalası, kesit konumu ve değerlendirme kapsamını tutarlı kullanın.
- Kabulü kanıta bağlayın: Kritik özellikleri, kullanılacak yöntem ve sorumlu kişiyle eşleştirin; yalnız görsel onayla üretime geçmeyin.
Optik 3D koordinat ölçüm sistemleri için ISO 10360-13:2021, beyan edilen uzunluk ölçüm performansının kabul ve yeniden doğrulama testlerini ele alır. Bu standarda atıf yapmak, burada adı geçen INSIZE modellerinin sertifikalı olduğunu veya belirli parçanın toleransını karşıladığını göstermez. İstenen test ve belge kapsamı ayrıca teyit edilmelidir.
Tersine mühendislikte 3D lazer tarama için kontrol sıklığını kullanım koşulları, taşıma, darbe şüphesi ve kalite prosedürleriyle ilişkilendirin. CMM kalibrasyon planlaması rehberi kayıt disiplinini değerlendirmeye yardımcı olabilir; ancak oradaki süre veya prosedürler tarayıcıya otomatik uygulanmamalıdır. İlgili modelin talimatı ve kurumun kalite planı esas alınmalıdır.

Demo ve satın alma öncesi kontrol listesi
Tersine mühendislikte 3D lazer tarama demosunu, yalnız veri toplama gösterisi olarak planlamayın. Uygun kapsamda, taramadan hedef dosyanın açılmasına ve kritik kontrolün gösterilmesine kadar ilerleyen bir örnek isteyin. Böylece cihaz performansı ile modelleme emeği birbirinden ayrılabilir.
- Parçanın boyutunu, malzemesini, yüzey durumunu ve kritik özelliklerini paylaşın.
- Mevcut şeklin kaydı mı, yeniden tasarım mı istediğinizi yazın.
- Tarama, temizleme, CAD modelleme ve raporlamayı ayrı teslimatlar olarak belirtin.
- Gerçek numunede erişilemeyen veya yüzey hazırlığı gerektiren bölgeleri gösterin.
- Gerekli referans elemanlarının ve fotogrametri kapsamının teklifte yer almasını isteyin.
- Dosyayı kendi CAD ortamınızda açma ve gerektiğinde düzenleme denemesi yapın.
- Kritik ölçülerin hangi yöntemle doğrulanacağını ve kabul sorumlusunu belirleyin.
- Lisans, bilgisayar, eğitim, servis ve kalibrasyon kapsamını yazılı karşılaştırın.
- Ham veri, işlenmiş ağ, model ve raporun teslim ve saklama koşullarını belirleyin.
- Teklif edilen model kodunu ve teknik PDF sürümünü satın alma dosyasında tutun.
INSIZE’ın demo imkânları üzerinden numuneniz ve uygulama kapsamınız için görüşme talep edebilirsiniz. Her tarayıcının her demo konumunda hazır bulunduğunu varsaymayın; ürün ve uygulama uygunluğunu önceden teyit edin. Ek CMM yatırımı düşünülüyorsa CMM maliyet bileşenleri rehberi, ayrı bütçe kalemlerini değerlendirmek için kullanılabilir.
Tersine mühendislikte 3D lazer tarama hakkında sık sorulan sorular
3D lazer tarayıcı doğrudan üretime hazır CAD modeli verir mi?
Bu, cihazdan çok iş akışı ve yazılım kapsamına bağlıdır. Tarama verisi veya STL alınması, toleranslandırılmış ve düzenlenebilir CAD modelinin hazır olduğu anlamına gelmez. Tersine mühendislikte 3D lazer tarama sonrasında geometri oluşturma, mühendislik kararları ve doğrulama gerekebilir. Teslimatın hangi aşamada tamamlanacağı teklif öncesinde tanımlanmalıdır.
Tek bir aşınmış parçadan nominal ölçüler bulunabilir mi?
Tarama, erişilebilir yüzeyin mevcut durumunu kaydeder; aşınma öncesindeki tasarımı doğrudan göstermez. Nominal geometri için sağlam referanslar, montaj ilişkileri veya başka teknik bilgiler gerekebilir. Tersine mühendislikte 3D lazer tarama verisinden çıkarılan tasarım varsayımları ayrı kaydedilmeli ve sorumlu mühendis tarafından değerlendirilmelidir. Ölçüyü yuvarlamak tek başına yeterli dayanak değildir.
STL dosyası CNC üretiminde kullanılabilir mi?
Bazı CAM iş akışları ağ verisini kullanabilir; uygunluk hedef yazılım ve işlemle sınanmalıdır. Ancak STL’de bulunmayan nominal ölçü, tolerans veya tasarım ilişkileri yalnız dosyadan beklenemez. Üretim için gereken model türü, takım yolu yaklaşımı ve kabul kontrolleri ayrıca belirlenmelidir. “STL açılıyor” ile “parça üretime hazır” aynı değerlendirme değildir.
Parlak veya koyu parçalar mutlaka matlaştırılmalı mı?
Her yüzey için tek bir kural yoktur. Cihaz, yüzey ve çalışma koşulları gerçek numuneyle değerlendirilmelidir. Hazırlık gerekiyorsa kullanılan malzemenin parçaya uygunluğu ve ölçüme etkisi dikkate alınmalıdır. Tersine mühendislikte 3D lazer tarama raporunda yüzey işlemi belgelenmeli; hazırlıksız tarama başarısı tüm benzer parçalara genellenmemelidir.
İç kanallar ve kapalı boşluklar lazerle ölçülür mü?
Görüş hattı dışında kalan yüzeyler doğrudan optik taramayla kaydedilemez. Derin delik için geliştirilmiş bir mod bulunması da her iç geometriye erişim sağlamaz. Alternatif erişim veya uygun başka bir yöntem gerekir. Yazılımla tamamlanan bölge, ölçülmüş iç yüzey olarak raporlanmamalıdır.
LSM-L340 ile LSM-L560S arasında nasıl seçim yapılmalı?
Parça boyutu, gerekli ayrıntı, hacimsel performans ifadesi, referanslama ve yazılım kapsamı birlikte karşılaştırılmalıdır. Tersine mühendislikte 3D lazer tarama için geniş görüş alanı tek başına üstünlük değildir. İki modelin teknik PDF’lerini ve aynı numunede alınan sonuçları inceleyin; çözünürlüğü doğrudan ölçüm doğruluğu olarak yorumlamayın.
Tarama işlemi için süre veya fiyat önceden kesin söylenebilir mi?
Parça görülmeden ve teslimat belirlenmeden kesin süre veya bedel vermek sağlıklı değildir. Yüzey hazırlığı, erişim, tarama, ağ düzenleme, CAD modelleme ve doğrulama farklı iş kalemleridir. Kapsamı aynı olmayan tekliflerin toplam bedelleri doğrudan karşılaştırılmamalıdır. Numune veya yeterli teknik bilgi üzerinden yazılı kapsam istenmelidir.
Doğrulama raporunda hangi bilgiler bulunmalı?
Parça ve dosya kimlikleri, kullanılan koordinat sistemi, kontrol yöntemi, değerlendirilen özellikler ve kabul ölçütleri bulunmalıdır. İşlenmiş veya varsayımla tamamlanmış bölgeler açıklanmalıdır. Tersine mühendislikte 3D lazer tarama raporu, modelleme uyumunu ölçümün bağımsız doğrulanmasıyla karıştırmamalı; her kontrolün hangi soruya cevap verdiğini açıkça göstermelidir.
Parçanız için ölçümden CAD teslimine kadar kapsamı belirleyin
İlk görüşmeye parçanın fotoğrafları, yaklaşık boyutları, kritik özellikleri ve beklenen dosya türleriyle katılın. Tersine mühendislikte 3D lazer tarama ihtiyacını bu bilgilerle tanımlamak, doğru cihaz ve yazılım kapsamının görüşülmesini kolaylaştırır. İlgili INSIZE üç boyutlu ölçüm ürünlerini inceleyebilir veya INSIZE Türkiye ile iletişime geçerek numuneniz için uygun değerlendirme ve teklif kapsamını sorabilirsiniz.