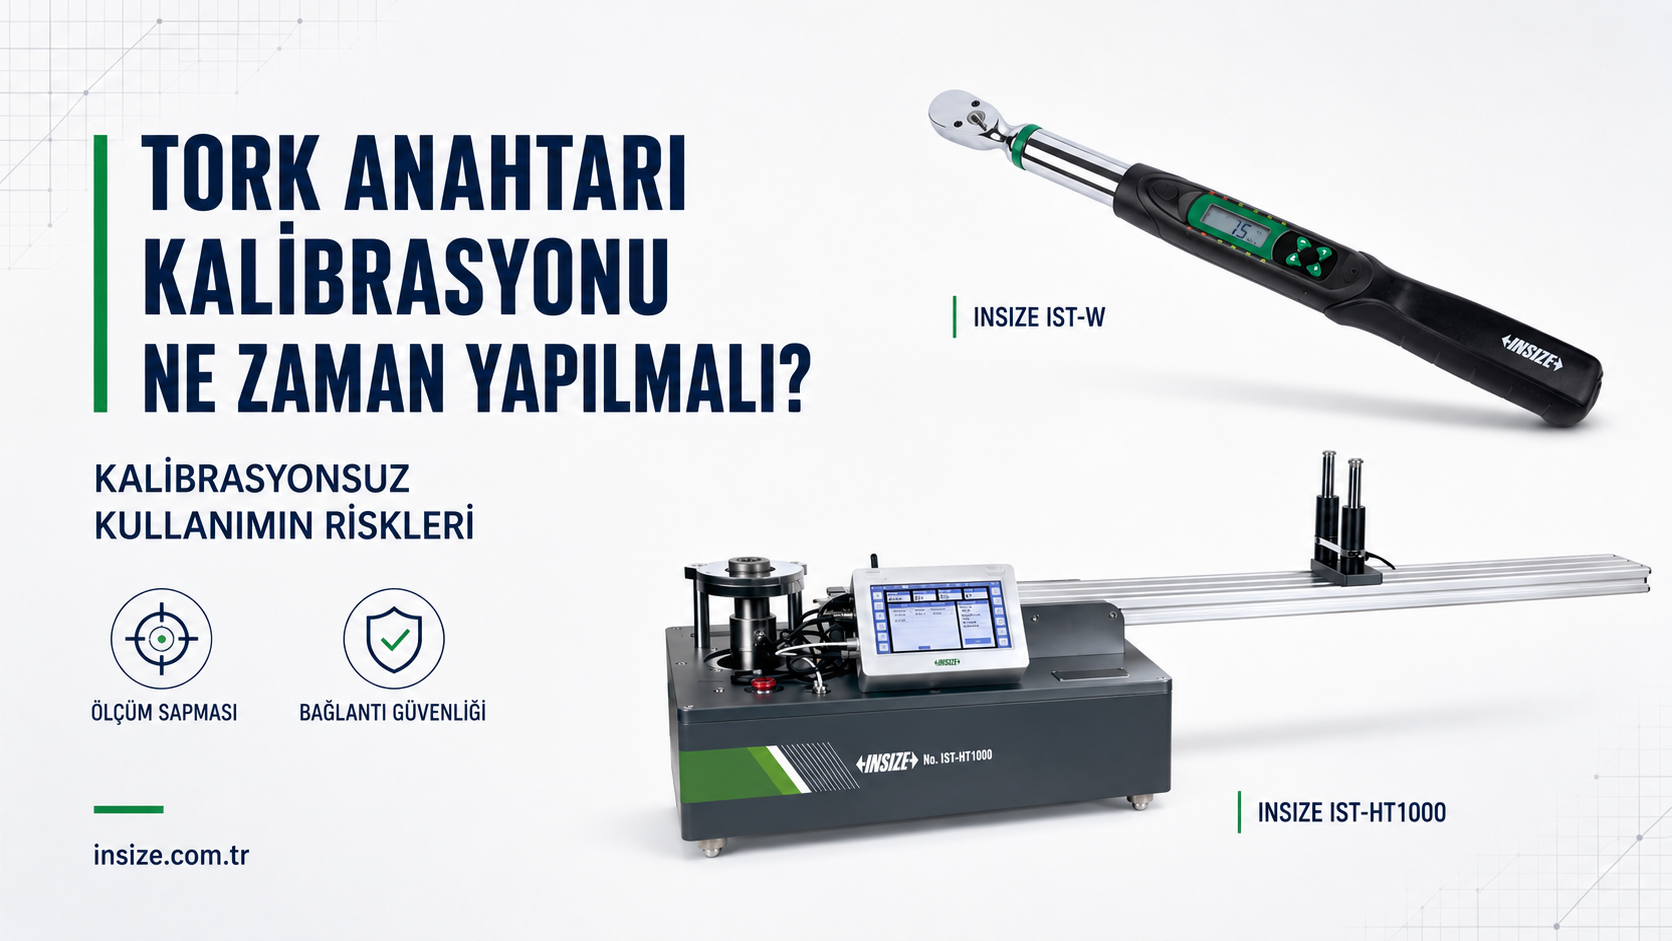
Tork anahtarı kalibrasyonu için, kuruma özgü doğrulanmış bir kontrol planı yoksa 12 ay veya 5.000 yükleme çevriminden önce dolan süre yaygın başlangıç ölçütüdür. Yoğun kullanım, dar tolerans, düşme, aşırı yük veya şüpheli ara kontrol sonucu daha erken değerlendirme gerektirir. Periyot; üretici talimatı, kullanım kaydı, önceki sonuçlar ve bağlantının riski birlikte incelenerek belirlenmelidir.
İçindekiler
Tork anahtarı ne sıklıkla kalibre edilmeli ve gecikmenin riski nedir?
Tork anahtarı kalibrasyonu, kullanım koşullarına göre belirlenen tarihte veya çevrim sınırında yapılmalıdır; varsayılan yaklaşım 12 ay ve 5.000 çevrimden önce dolanıdır. Düşme ya da aşırı yükte takvim beklenmez. Gecikme, uygulanan torkun güvenilirliğini belirsiz bırakabilir; eksik sıkma, bağlantı hasarı ve önceki üretimin yeniden incelenmesi riskini artırabilir. Kesin periyot işletmenin onaylı kontrol planında tanımlanır.
12 ay ve 5.000 yükleme yaklaşımı, farklı aralıklar tanımlanmadığında kullanılan bir çerçevedir; bu koşul üreticinin tork anahtarı kontrolü ve kalibrasyonu açıklamasında da belirtilir. Bu nedenle etikette gelecek yılın tarihinin bulunması, yoğun kullanılan veya darbe alan anahtarı kendiliğinden uygun yapmaz.
Tork anahtarı kalibrasyonu için olay ve zaman temelli karar tablosu
Durum
Kontrol yaklaşımı
Kayda alınacak bilgi
Tanımlı özel periyot yok
12 ay / 5.000 çevrim başlangıç ölçütünü risk ve üretici talimatıyla değerlendirin.
İlk kullanım, son kalibrasyon ve çevrim sayısı
Yoğun seri montaj
Takvim yanında kullanım sayısını izleyin; sınırın önce dolmasına göre işlem yapın.
Vardiya başına yükleme ve işlem noktaları
Düşme veya aşırı yük
Kullanımı durdurun; teknik inceleme ve gerekli yeniden kalibrasyonu planlayın.
Olay, tarih, son bilinen uygun kontrol
Ara kontrolde sapma
Önce test düzenini doğrulayın; şüpheli anahtarı serbest bırakmayın.
Ham sonuçlar, referans kimliği, yön ve birim
Ayar veya onarım
Müdahale sonrasında ölçüm performansını yeniden değerlendirin.
İşlem öncesi ve sonrası sonuçlar
Uzun depolama veya geçmişi belirsiz araç
Kritik kullanımdan önce durumunu ve belge kapsamını doğrulayın.
Saklama koşulları, teslim ve kontrol kayıtları
Tork anahtarı kalibrasyonu, ayar ve ara kontrol arasındaki fark
Bu üç işlem aynı kayıt altında karıştırıldığında, işletme neyi doğruladığını anlayamaz. Kalibrasyon sonucu alınmış olması anahtarın otomatik olarak ayarlandığını; birkaç başarılı deneme de bütün aralığın uygun olduğunu göstermez. ILAC-G24 / OIML D 10:2022, kalibrasyon ile ayarı ayırır ve yeniden kalibrasyon aralıklarının risk ve geçmiş sonuçlarla değerlendirilmesini açıklar.
Kalibrasyon: ölçüm ilişkisinin belirlenmesi
Belirlenmiş koşullarda anahtarın gösterdiği veya ayarlandığı tork ile referansın ölçtüğü değerler ilişkilendirilir; ilgili belirsizlik değerlendirilir. Tork anahtarı kalibrasyonu bu nedenle yalnızca “geçti” etiketi değildir. Hangi noktalarda, hangi yönde ve hangi yöntemle ölçüm yapıldığı anlaşılabilmelidir. Sonucun kullanım şartına uygunluğu ayrıca değerlendirilir.
Ayar: cihazın davranışına müdahale edilmesi
Ayar, cihazın istenen gösterge veya tetikleme davranışına yaklaşması için yapılan müdahaledir. Yetkili personel ve uygun talimat gerektirir. Ayar sonrası performans yeniden kontrol edilmelidir; eski sertifika yeni durumun kanıtı olmaz. Özellikle kullanıcıya açık bir kalibrasyon portunun bulunması, herkesin cihaz ayarını değiştirebileceği anlamına gelmez.
Ara kontrol: iki kalibrasyon arasındaki izleme
Ara kontrol, seçilmiş noktalarda cihazın durumunu izlemeye yardımcı olur. Örneğin vardiya başlangıcında kullanılan çalışma değerinin kontrol edilmesi işletme için yararlı olabilir; sıklık ve kabul sınırı önceden tanımlanmalıdır. Genel kalite yönetimi bağlamı için INSIZE kalibrasyonun önemini anlatan rehber incelenebilir. Burada kullanılan işlem adları ve kabul koşulları ise onaylı talimatta açıkça ayrılmalıdır.
INSIZE IST-06TS yükleme standıdır. Torku ölçen referans cihaz ve uygun bağlantı parçaları ayrıca değerlendirilir.
Tork anahtarı kalibrasyonu periyodu nasıl belirlenir?
Başlangıç kararını verirken kullanım yoğunluğu, çevre koşulları, taşınma, üretici önerileri, önceki sapmalar ve ara kontrol sonuçları birlikte ele alınmalıdır. Her anahtar için aynı tarihi kopyalamak bu farklılıkları gizler. Periyodu değiştirme kararı yetkin personel tarafından gerekçelendirilerek kaydedilmelidir; yalnızca takvimde boşluk açmak yeterli değildir.
Çevrim sayısını iş emrine bağlayın
Varsayımsal bir hatta tek anahtar günde 250 yükleme çevrimi yapıyorsa 5.000 çevrime 20 iş gününde ulaşır. Bu aritmetik örnek, yıllık etiketin kullanım sayısını neden temsil etmediğini gösterir. Çevrim kaydı yalnızca üretilen parça sayısından türetiliyorsa, her parçadaki sıkma noktaları ve tekrar işlemleri de hesaba katılmalıdır.
Tork anahtarı kalibrasyonu planında bir çevrimin nasıl sayılacağını tanımlayın. Örneğin iş emrinde dört bağlantı bulunan 100 parçalık bir parti, her bağlantı için bir yükleme varsayımıyla 400 çevrim oluşturur. Yeniden işlem ve test yüklemelerinin kaydı ayrıca açıklanmalıdır. Sayım belirsizse kesinmiş gibi bir sayı üretmek yerine yöntemin sınırlamasını yazın.
Periyot değişikliğini kanıtla destekleyin
Örnek bir değerlendirme dosyasında son üç rapor, kullanım miktarı, bakım geçmişi ve ara kontrol grafiği birlikte tutulabilir. Bu, zorunlu bir rapor sayısı değil, karar dosyasını düzenleme önerisidir. Anahtar yeni bir hatta taşındığında eski kullanım şartlarının değişmediği varsayılmamalıdır. Yeni aralık için sorumlu kişi, gerekçe ve gözden geçirme tarihi kaydedilmelidir.
Kalibrasyonsuz veya süresi geçmiş kullanımın 7 kritik riski
Tork anahtarı kalibrasyonu geciktiğinde her bağlantının mutlaka hatalı olduğu söylenemez. Sorun, ölçüm performansının yeterli kanıtla gösterilememesidir. Aşağıdaki riskler bağlantı tasarımına ve kullanım koşullarına bağlı olası sonuçlardır; tüm ürünlerde aynı şekilde veya aynı büyüklükte oluşmaz.
1. Eksik sıkmanın fark edilmemesi
Anahtar beklenenden erken tetikleniyorsa, operatör hedefe ulaştığını düşünmesine rağmen bağlantı yeterli sıkma durumuna ulaşmayabilir. Titreşimli bir düzende gevşeme veya birleşim yüzeylerinde hareket ihtimali artabilir. Ancak bir gevşeme vakasını yalnızca anahtara bağlamak doğru değildir; bağlantı tasarımı, yüzeyler ve montaj sırası da incelenmelidir.
2. Aşırı sıkma ve parça hasarı
Beklenenden geç tetikleme, operatörün yüklemeyi gereğinden fazla sürdürmesine neden olabilir. Dişler, ince bağlantı parçaları veya conta düzeni zarar görebilir. Bu yüzden sesin duyulması tek başına güvence değildir. Tork anahtarı kalibrasyonu ile saptanan davranış, kullanım eğitimi ve doğru durma alışkanlığıyla birlikte yönetilmelidir.
3. Torkun bağlantı ön yüküyle karıştırılması
Kalibre edilmiş anahtar bile bağlantıdaki ön yükü doğrudan ölçmez. Yağlama, kaplama ve yüzey koşulları tork ile cıvata gerilmesi arasındaki ilişkiyi değiştirebilir. Bu ayrım tork, sürtünme ve cıvata ön yükü teknik açıklamasında ele alınır. Montajdaki her sorunu kalibrasyonla çözmeye çalışmak, proses kaynaklı hataları gözden kaçırabilir.
4. Operatörler arasında tutarsız sonuç
Aynı anahtar farklı tutma noktaları, yükleme hızları veya adaptörlerle kullanıldığında sonuçlar değişebilir. Laboratuvarda iyi görünen bir araç, hatalı kullanım nedeniyle üretimde sorun çıkarabilir. Tork anahtarı kalibrasyonu kaydı kadar çalışma talimatının uygulanması da önemlidir. Eğitimde yalnızca ekran ayarı değil, anahtarın yük altında nasıl tutulduğu gözlemlenmelidir.
5. Dijital kayıtların yanlış güven oluşturması
Ekranda görülen değerlerin otomatik kaydedilmesi, bu değerlerin bağımsız olarak doğru olduğunu kanıtlamaz. Sapmalı anahtar düzenli bir veri dosyası oluşturabilir. Tork anahtarı kalibrasyonu bilgisi cihaz kimliğiyle eşleştirilmediğinde güzel görünen raporun hangi ölçüm durumunda üretildiği anlaşılamaz. Veri aktarımı, referansla kontrolün yerine geçirilmemelidir.
6. Geçmiş üretimin kapsamının büyümesi
Sapma geç fark edilirse hangi partilerin etkilendiğini belirlemek zorlaşabilir. Son uygun kontrol ile ilk şüpheli sonuç arasındaki dönem, eldeki diğer kanıtlarla birlikte değerlendirilir. Cihazın vardiyalar arasında kayıtsız paylaşılması bu incelemeyi genişletir. Seri numarası, iş emri ve operatör bağlantısı bu nedenle pratik değer taşır.
7. Müşteri kabulünde belge eksikliği
Müşteri şartnamesi belirli yön, aralık, yöntem veya akreditasyon kapsamı isteyebilir. Bunları karşılamayan bir belge teslim dosyasında eksiklik oluşturabilir. Tork anahtarı kalibrasyonu talebi satın alma aşamasında açık yazılmadığında, belgeyi sonradan tamamlamak sevkiyatı geciktirebilir. Uygunluk, yalnızca sertifikanın varlığına göre değil içeriğine göre değerlendirilmelidir.
Tork anahtarı kalibrasyonu süreci nasıl planlanır?
Aşağıdaki sıra, işi hazırlamak ve kayıtları düzenlemek için bir çerçevedir; tam laboratuvar prosedürü değildir. Ölçüm noktaları, ön yüklemeler, tekrar sayısı, çevresel koşullar ve hesaplama yöntemi araç tipine ve uygulanacak standarda göre yetkin personel tarafından belirlenmelidir. Gelişigüzel üç değer okumak tam kalibrasyon sayılmaz.
Kimliği doğrulayın: Marka, tam model, seri numarası, aralık, birim ve kullanım yönünü kaydedin.
Talebi tanımlayın: Üretimde kullanılan değerleri, kabul şartını, yöntem ve rapor beklentisini belirtin.
Fiziksel durumu inceleyin: Başlık, kare sürücü, kilit, ekran ve görünür hasarları kontrol edin.
Referansı seçin: İlgili tork aralığı ve yön için uygun, izlenebilir ölçüm altyapısını doğrulayın.
Kurulumu sabitleyin: Anahtar, sensör ve yükleme düzeneğinin mekanik uyumunu kontrol edin.
Ölçümleri yürütün: Onaylı yöntemdeki koşulları ve ham sonuçları eksiksiz kaydedin.
Sonuçları değerlendirin: Sapma, belirsizlik ve talep edilmişse uygunluk kararını birlikte inceleyin.
Serbest bırakın: Kullanım kapsamı, sonraki kontrol ve sorumlu onayı belli olmadan cihazı hatta göndermeyin.
Ayar öncesi sonucu kaybetmeyin
Tork anahtarı kalibrasyonu siparişinde “teslim alındığı durum” sonuçlarının korunmasını isteyin. Laboratuvar cihazı önce ayarlayıp yalnızca son durumu raporlarsa, geçmiş üretimin değerlendirilmesinde ihtiyaç duyulan kanıt eksik kalabilir. Güvenlik veya teknik nedenlerle ilk ölçüm yapılamıyorsa bu durum da açıklanmalıdır. Ayar, onarım ve tekrar ölçüm ayrı kayıtlarda izlenmelidir.
Şüpheli cihazı ve üretimi ayrı yönetin
Düşen bir anahtarı ayırmak, o günün tüm ürünlerini otomatik olarak hurdaya ayırmak anlamına gelmez. Önce olay zamanı, önceki kontroller ve ilgili iş emirleri belirlenir. Ürün hakkında karar, mühendislik ve kalite ekibinin kanıt değerlendirmesine dayanmalıdır. Anahtarın yeniden uygun bulunması da önceki bütün montajların geriye dönük onayı değildir.
Kalibrasyon sertifikasında hangi bilgiler kontrol edilmeli?
ISO 6789-1:2017, el tork araçlarının tasarım ve kalite uygunluk testlerini; ISO 6789-2:2017 ise kalibrasyon ve ölçüm belirsizliği konusunu kapsar. Bu nedenle uygunluk beyanı ile belirsizlik içeren kalibrasyon raporu aynı belge olarak değerlendirilmemelidir. Talepte yalnızca “ISO belgesi olsun” yazmak yeterince açık değildir.
Tork anahtarı kalibrasyonu raporunda cihaz kimliği, uygulanan yöntem, ölçüm noktaları, yön, birim, sonuçlar ve belirsizlik bilgisi incelenmelidir. Gösterge veya ayar değeri ile referans değerin hangi sütunda olduğu anlaşılmalıdır. Yüzde sapmanın nasıl hesaplandığı açıklanmıyorsa, farklı laboratuvar raporları doğrudan karşılaştırılmamalıdır. Gereken kullanım noktası raporda yoksa kapsamın yeterliliği ayrıca değerlendirilir.
Akreditasyon logosundan önce kapsamı okuyun
ISO/IEC 17025, deney ve kalibrasyon laboratuvarlarının yeterliliği için temel standarttır. Akredite hizmet isteniyorsa laboratuvarın güncel kapsamındaki tork büyüklüğünü, aralığı ve ilgili ölçüm kabiliyetini kontrol edin. Bir laboratuvarın başka bir büyüklükte akredite olması, her tork işi için aynı kapsamı taşıdığını göstermez.
Teklif dosyasına örnek rapor istemek, belgenin beklentiyi karşılayıp karşılamadığını erken görmeyi sağlar. Raporda uygunluk kararı talep ediliyorsa kabul sınırı ve belirsizliğin kararda nasıl kullanılacağı önceden netleştirilmelidir. Tork anahtarı kalibrasyonu etiketindeki tarih, bu teknik değerlendirmenin özetidir; raporun ve işletme onayının yerine geçmez.
INSIZE ile tork anahtarı kalibrasyonu ve kontrol altyapısı
Altyapı seçimi için INSIZE tork test cihazları ve tork anahtarları kategorisi incelenebilir. Aşağıdaki örneklerde ölçülen araç, referans test cihazı ve mekanik stand farklı görevler üstlenir. Tek bir ürünün satın alınması, bütün kalibrasyon yönteminin kendiliğinden kurulması anlamına gelmez.
IST-TT: harici sensörlü dijital test cihazı
INSIZE IST-TT dijital tork test cihazları için teknik PDF, saat yönünde ve ters yönde çalışma; tepe, izleme ve ilk tepe modlarını belirtir. Yazılım ve aktarım kablosu standart teslimat listesinde, IST-TT-CURVE analiz yazılımı ise opsiyonel aksesuarlar arasındadır. İki yazılım kapsamı birbirine karıştırılmamalıdır.
Örneğin IST-TT220 aralığı 20–220 N·m, çözünürlüğü 0,01 N·m ve katalog doğruluğu belirtilen değerin ±%0,5’idir. Bu bilgiler tork anahtarı kalibrasyonu için aday referansı değerlendirmeye yardımcı olur; bütün düzenin belirsizliği yerine kullanılamaz. Serinin katalog uyarısı nedeniyle hızlı darbeli tork ölçümü için uygunluk varsayılmamalıdır.
IST-TT aile görselinde IST-TT550 gösterilir. Metindeki IST-TT220, aynı serinin farklı aralıklı modelidir.
IST-06TS: yükleme standı ve bağlantı uyumu
INSIZE IST-06TS test standı, el çarkı ve dişli kutusuyla yükleme yapılmasını sağlar. Standın teknik PDF’inde IST-06TS350 için maksimum 350 N·m, 195–620 mm kol uzunluğu ve 32,5 kg ağırlık belirtilir. Bunlar mekanik kapasite bilgileridir; ölçüm doğruluğu değildir.
IST-TT220 bağlantısı için IST-06TS-BLOCK1 adaptörünün ayrıca gerektiği IST-06TS kullanım kılavuzunda gösterilir. Kılavuz, tutma bölgesinin orta noktasının desteğe alınmasını ve anahtar ekseninin yatay konumlandırılmasını açıklar. Tork anahtarı kalibrasyonu teklifi hazırlanırken sensör, stand ve adaptör kalemlerinin tamamı kontrol edilmelidir.
IST-W: yönlere göre farklı doğruluk değerleri
INSIZE IST-W dijital tork anahtarları içinde IST-W135A, ürün PDF’ine göre 27–135 N·m aralığa ve 0,1 N·m çözünürlüğe sahiptir. Standart doğruluk değeri saat yönünde ±%2, ters yönde ±%3 olarak verilir. Katalogdaki opsiyonel doğruluk seçeneği, her teslimatın standart özelliği kabul edilmemelidir.
Bu örnek, tork anahtarı kalibrasyonu talebinde yön bilgisinin neden gerekli olduğunu gösterir. İşletme iki yönde çalışıyorsa yalnızca bir yönün belgesi yeterli olmayabilir. Ayrıca katalogdaki 0,1 N·m gösterge adımı, cihazın her koşulda ±0,1 N·m hata ile çalıştığı anlamına gelmez.
IST-W serisinde model aralığı ve çalışma yönü birlikte seçilmelidir; ekran çözünürlüğü doğrulukla aynı değildir.
IST-30WM: birim ve çalışma yönünü PDF’den okuyun
INSIZE IST-30WM mekanik tork anahtarlarınınteknik PDF’i lb·in birimini, yalnızca saat yönünde çalışmayı ve ±%4 doğruluğu belirtir. Örneğin IST-30WM2500 aralığı 500–2.500 lb·in’dir. Birim farklılığı nedeniyle bu rakamlar N·m olarak okunmamalıdır.
Ürün kodunun yalnızca son sayısını kapasite kabul etmek hatalı seçim doğurabilir. Tork anahtarı kalibrasyonu için sipariş verirken kod, birim ve yönü aynı satıra yazın. Katalogdaki üretici kontrol belgesi ifadesinden, müşterinin istediği akredite kalibrasyon kapsamının otomatik olarak sağlandığı sonucu çıkarılmamalıdır.
IST-30WM teknik kataloğu lb·in birimindedir. Çalışma yönü ve birim, kontrol planında açıkça belirtilmelidir.
Doğrulanmış INSIZE örnekleri: araç, referans ve stand ayrımı
İlgili yönde izlenebilir kalibrasyon ve toplam belirsizlik kontrol edilir.
IST-06TS350
Mekanik yükleme standı
Maksimum 350 N·m; 195–620 mm kol uzunluğu
Tek başına tork ölçmez; sensör ve bağlantı adaptörü gerekir.
IST-W135A
Kalibre edilecek dijital anahtar
27–135 N·m; saat yönü ±%2, ters yön ±%3
Opsiyonel doğruluk standart teslimatla karıştırılmaz.
IST-30WM2500
Kalibre edilecek mekanik anahtar
500–2.500 lb·in; saat yönünde ±%4
lb·in değeri N·m değildir; ters yönde kullanım varsayılmaz.
Tork anahtarı kalibrasyonu sonucunda doğruluk ve belirsizlik
Katalog doğruluğu, gösterge çözünürlüğü ve kalibrasyon belirsizliği farklı bilgilerdir. Referansın belirsizliğine ek olarak tekrarlar, yükleme davranışı ve kuruluma bağlı etkiler sonucun değerlendirilmesinde rol oynayabilir. Bir test cihazının ekranındaki basamak sayısından bütün kalibrasyon düzeninin yeterliliği çıkarılamaz. Gerekli belirsizlik, kabul edilmek istenen kullanım şartıyla birlikte değerlendirilmelidir.
Sayısal örnek: hedefe yakın olmak yeterli mi?
Tamamen varsayımsal bir ara kontrolde hedef 100 N·m, işletmenin kabul aralığı 96–104 N·m olsun. Ölçülen değer 103,4 N·m ve raporlanan genişletilmiş belirsizlik 1,0 N·m olsun. Sonuç tek başına sınırlar içindedir; fakat sonuç etrafındaki 102,4–104,4 N·m aralığı üst sınırı aşar.
Örnek işletme kuralı bu aralığın tamamının kabul sınırları içinde kalmasını istiyorsa, sonuç doğrudan kabul edilemez. Başka bir karar kuralı farklı değerlendirme getirebilir. Bu hesap, ISO’nun her uygulama için zorunlu kabul kuralı veya bir INSIZE modelinin performans sonucu değildir. Tork anahtarı kalibrasyonu talebinde karar kuralının neden önceden konuşulması gerektiğini gösterir.
İlk tepe ile son tepeyi karıştırmayın
Tetiklemeli anahtarda tıklamadan sonra yüklemeyi sürdürmek, daha yüksek bir tepe kaydı oluşturabilir. Test cihazındaki ilk tepe ve maksimum tepe modlarının hangi amaçla kullanılacağı belirlenmelidir. Uygun olmayan modu seçip yüksek değeri anahtar sapması olarak yorumlamak, gereksiz ayara yol açabilir. Kontrol kaydında kullanılan modun bulunması bu ayrımı incelemeyi kolaylaştırır.
Dış kalibrasyon hizmeti mi, işletme içi test altyapısı mı?
Az sayıda anahtar kullanan işletme ile her vardiyada onlarca kontrol yapan üreticinin ihtiyaçları farklıdır. Tork anahtarı kalibrasyonu için dış hizmet almak ve işletme içinde ara kontrol yapmak birlikte uygulanabilir. İçeride tam kalibrasyon yapılacaksa cihaz yatırımı yanında yetkinlik, yöntem, izlenebilirlik ve kayıt yönetimi de kurulmalıdır.
Tork kontrol yatırımı için yedi satın alma kriteri
Kriter
Dış kalibrasyon hizmeti
İşletme içi test altyapısı
Fiyat
Adet, aralık, yön, nokta ve rapor kapsamına göre teklif alınır.
Cihaz, stand, adaptör, eğitim, bakım ve referans kalibrasyonu birlikte hesaplanır.
Doğruluk
Laboratuvarın yöntem ve belirsizlik yeterliliği incelenir.
Referans, yükleme düzeni ve operatör etkileri birlikte doğrulanır.
Ölçüm hacmi
Gönderilecek anahtar sayısı ve teslim kapasitesi belirlenir.
Vardiya başına kontrol sayısı, tork aralığı ve anahtar boyu dikkate alınır.
Taşınabilirlik
Nakliye, koruma ve gerekiyorsa yerinde hizmet koşulları görüşülür.
Standın boyutu, ağırlığı ve sabit çalışma alanı değerlendirilir.
Yazılım
Rapor biçimi ve ham veri teslimi önceden kararlaştırılır.
Veri aktarımı, lisans, arşiv ve cihaz kimliği eşleştirmesi kontrol edilir.
Servis
Onarımın kapsamı, onay süreci ve yedek araç ihtiyacı belirlenir.
Bakım, sensör onarımı, eğitim ve teknik destek koşulları teklif edilir.
Kalibrasyon
İstenen standart, yön, aralık ve akreditasyon kapsamı doğrulanır.
Referansın periyodu, yöntemin geçerliliği ve sonuç belirsizliği yönetilir.
Az sayıda ve seyrek kullanılan anahtar varsa uygun kapsamlı dış hizmet, ilk yatırım yükünü azaltabilir. Yoğun montaj ve sık ara kontrol varsa işletme içi test cihazı kullanılabilirliği artırabilir. Akredite sonuç şartı varsa içeride cihaz bulunması yeterli değildir; sonucun ilgili akreditasyon kapsamında verildiği doğrulanmalıdır. Bu seçenekler için sabit fiyat veya geri dönüş süresi varsayılmamalıdır.
Tork anahtarı kalibrasyonu için satın alma ve teslim listesi
Teklif istemeden önce aşağıdaki bilgileri tek bir talep dosyasında toplayın. Böylece uygun görünmesine rağmen farklı kapsamları fiyatlayan teklifler aynıymış gibi karşılaştırılmaz. Teknik ekip, kalite birimi ve satın alma sorumlusu hangi kalemlerin zorunlu olduğunu önceden birlikte belirleyebilir.
Anahtarların tam modelini, seri numarasını, adetlerini ve mevcut sertifikalarını listeleyin.
Üretimde kullanılan torkları, birimleri ve saat yönü / ters yön ihtiyacını belirtin.
Müşteri şartnamesindeki yöntem, kabul sınırı ve rapor beklentisini paylaşın.
Teslim alındığı durum ile ayar sonrası sonuçların ayrı verilmesini isteyin.
Ayar veya onarıma başlanmadan önce hangi işlemlerin onay gerektirdiğini yazın.
Akredite hizmet gerekiyorsa aralık, yön ve yöntem kapsamını teklif aşamasında kontrol edin.
İç test cihazı alınacaksa sensör, stand, adaptör, yazılım ve kablo listesini eşleştirin.
Çevrim sayımı, ara kontrol sıklığı ve şüpheli cihaz ayırma yöntemini tanımlayın.
Ambalaj, nakliye, teslim süresi ve üretimin kullanacağı yedek anahtarı planlayın.
Cihaz geri geldiğinde rapor incelemesi ve kullanıma alma onayının sorumlusunu belirleyin.
Tork anahtarı kalibrasyonu ihtiyacını daha geniş test sistemi seçimiyle ilişkilendirmek için INSIZE tork ölçerlerin kullanım alanları yazısı yardımcı bir başlangıçtır. Statik el anahtarı kontrolü ile döner veya darbeli sistemlerin ölçüm ihtiyacı aynı kabul edilmemelidir.
Tork anahtarı kalibrasyonu hakkında sık sorulan sorular
1. Tork anahtarı yılda bir kalibre edilirse yeterli olur mu?
Her kullanım için yeterli değildir. Yoğun çalışan araç kullanım sınırına daha erken ulaşabilir; düşme, aşırı yük veya şüpheli sonuç da planı değiştirebilir. Tarih ve çevrim birlikte izlenmeli, üretici talimatı ile işletmenin risk değerlendirmesi esas alınmalıdır.
2. Yeni alınan anahtar doğrudan üretime girebilir mi?
Önce kimliği, fiziksel durumu ve teslim belgesi kontrol edilmelidir. Belgenin yöntemi, aralığı, yönü ve tarihi kullanım ihtiyacını karşılamalıdır. Müşteri akredite sonuç istiyorsa üretici kontrol belgesinin bunu sağladığı varsayılmamalıdır. Kullanıma alma onayı işletmenin prosedürüne göre verilir.
3. Düşen anahtar normal tıklıyorsa kullanılabilir mi?
Normal tıklama tek başına ölçüm performansını kanıtlamaz. Araç ayrılmalı, olay kaydedilmeli ve teknik inceleme yapılmalıdır. Gerekli kontrol veya yeniden kalibrasyon sonucu görülmeden kritik kullanım sürdürülmemelidir. Görünür hasarın olmaması, iç mekanizmanın etkilenmediğini garanti etmez.
4. Dijital anahtarlar mekanik modellere göre daha seyrek mi kalibre edilir?
Tork anahtarı kalibrasyonu periyodu, yalnızca dijital ekran bulunduğu için uzatılmaz. Aralık; model talimatı, yükleme, çevre ve geçmiş performansa bağlıdır. Dijital kayıtlar izlemeyi kolaylaştırabilir; sensör ve bütün ölçüm zincirinin durumunu bağımsız olarak doğrulamaz.
5. Vardiya başındaki test kalibrasyon yerine geçer mi?
Seçilmiş birkaç noktadaki ara kontrol, tanımlı kalibrasyon kapsamının otomatik karşılığı değildir. Erken sapmayı yakalamaya yardımcı olur. Referans kimliği, test modu ve kabul sınırları kayıtlı olmalı; şüpheli sonuçta hangi işlemin yapılacağı önceden belirlenmelidir.
6. Saat yönü sertifikası ters yön için de geçerli midir?
Otomatik olarak geçerli sayılmaz. Araçların yönlere göre özellikleri farklı olabilir; bazıları yalnızca tek yönde çalışır. Kullanılan yönler, üretici sınırları ve rapor kapsamı eşleştirilmelidir. INSIZE IST-W ile IST-30WM örnekleri bu ayrımın neden gerekli olduğunu gösterir.
7. Tork anahtarı kalibrasyonu ücreti neye göre değişir?
Aralık, yön sayısı, ölçüm noktaları, yöntem, belirsizlik beklentisi, belge kapsamı ve gerekebilecek müdahaleler maliyeti etkiler. Adet, taşıma ve teslim koşulları da teklifi değiştirebilir. Karşılaştırma, yalnızca toplam tutar üzerinden değil aynı teknik kapsam üzerinden yapılmalıdır.
8. Test standı satın almak için ayrıca sensör gerekir mi?
Mekanik stand yüklemeyi sağlar; torku ölçen cihazın yerine geçmez. INSIZE IST-06TS ile uygun test cihazı ve bağlantı adaptörleri birlikte seçilmelidir. Satın alma listesindeki her parçanın kapasitesi ve mekanik uyumu doğrulanmadan sistemin çalışacağı varsayılmamalıdır.
Kontrol planını gerçek çalışma değerlerinizle oluşturun
Tork anahtarı kalibrasyonu planı hazırlarken ilk adım, anahtar envanterini gerçek montaj noktalarıyla eşleştirmektir. Model, yön, tork aralığı, çevrim sayısı ve sertifika beklentisi netleştiğinde hangi referansın ve standın uygun olduğu daha sağlıklı değerlendirilir. Eksik kayıtlar varsa yeni yatırım kararından önce bu boşlukları belirleyin.
INSIZE ürün seçimi ve teknik gereksinimlerin görüşülmesi için INSIZE Türkiye iletişim sayfasından talebinizi iletebilirsiniz. Anahtar listenizi ve mevcut rapor örneğinizi paylaşın; cihaz, aksesuar, eğitim ve gerekiyorsa hizmet kapsamını ayrı kalemlerle sorun. Tork anahtarı kalibrasyonu için istenen akreditasyon, teslim süresi ve servis koşullarının yazılı teklifte ayrıca doğrulanmasını isteyin.